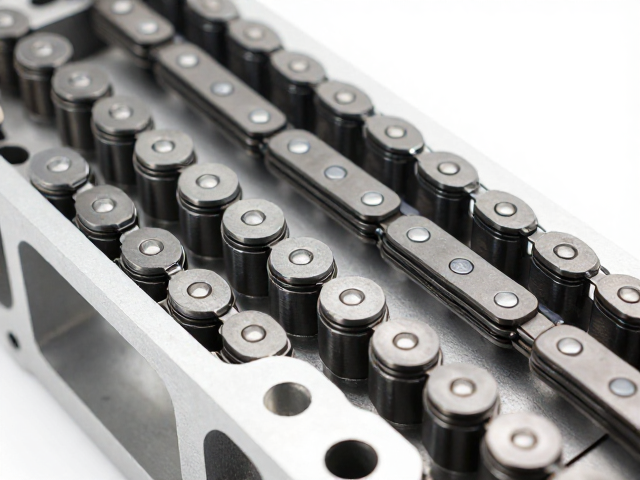
精密冲压链片在气门系统中的结构逻辑与功能定义
气门作为内燃机配气机构的核心组件,其运动精度直接决定了进排气的效率与发动机的整体性能。精密冲压链片通常作为气门传动组中的关键连接或导向部件,承担着传递运动轨迹与分散机械应力的双重任务。在OEM配套体系中,这类部件并非简单的标准件,而是需要根据特定发动机的气门弹簧预紧力、凸轮型线以及转速特性进行严密的公差匹配。其几何形状的微小偏差,可能导致气门落座冲击增大,进而引发早燃或烧蚀风险,因此材料选型的稳定性与成型后的尺寸一致性成为技术控制的首要环节。
从材料学角度来看,高碳合金钢或经过表面硬化处理的不锈钢常作为主要基材,以应对高频往复运动带来的疲劳磨损。冲压工艺的核心在于模具的刚性与步进的精度,单冲或级进模的设计需确保刃口间隙均匀,避免材料在剪切过程中产生微裂纹。在实际生产数据中,链片的厚度公差通常被控制在±0.01mm以内,平面度误差需低于0.05mm,这些微观层面的质量控制指标,直接影响了气门组件在高温高压环境下的长期服役能力。
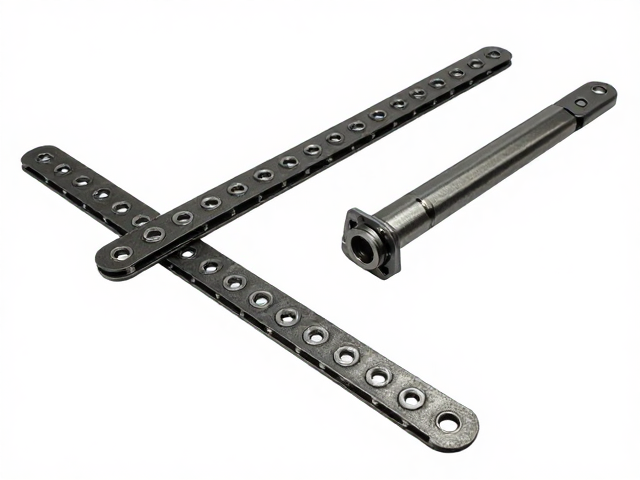
气门核心部件的加工工艺链与技术难点
气门杆部与头部的高温合金材料特性,使得常规切削加工面临极大挑战,通常需采用冷锻成形结合精密磨削的组合工艺。在气门杆的加工过程中,表面滚压强化技术被广泛采用,通过滚压轮对杆部施加径向压力,形成残余压应力层,从而显著提升抗疲劳强度。与此同时,气门座圈的镶嵌技术也依赖于高精度的压力控制,确保密封面的贴合率达到微米级别,防止气体泄漏导致的功率损失。
冲压链片的后续处理同样涉及多道精密工序,包括去毛刺、热处理及表面涂层。热处理过程中的变形控制是行业痛点,通常采用真空热处理或保护气氛热处理来防止氧化脱碳。表面涂层技术如DLC(类金刚石碳)或氮化处理,能进一步降低摩擦系数,延长部件寿命。在实际产线中,在线视觉检测系统会实时监控冲压件的边缘完整性,任何微小的崩边或缺口都会被自动剔除,确保流入装配环节的产品零缺陷。
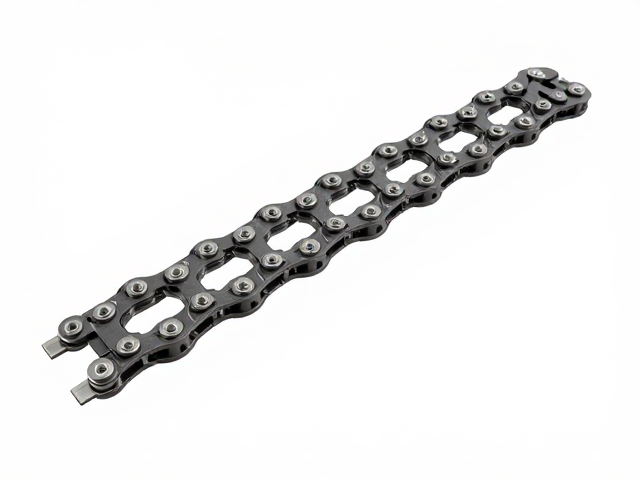
OEM配套体系下的选型逻辑与工况匹配
OEM配套件的选型并非基于单一参数,而是需要结合发动机的气门升程曲线、最大开启速度以及工作环境温度进行系统性评估。对于高转速发动机,链片与气门杆的接触面需具备更优异的润滑保持能力,通常倾向于选择经过特殊润滑槽设计的部件。在选型过程中,工程师需参考台架测试数据,分析不同材质与表面处理在交变载荷下的应力分布情况,从而确定最优的几何结构参数。
供应链的稳定性与批次一致性是OEM选型的另一大考量维度。大型发动机制造商通常要求供应商提供完整的可追溯性报告,涵盖从原材料炉号到最终成品的全流程数据。在实际合作中,双方会建立严格的PPAP(生产件批准程序),对初始样品进行全尺寸测量、材料成分分析及耐久性测试。只有当连续生产的多批次产品在尺寸稳定性、外观质量及功能表现上均达到既定标准,该配套件才能被纳入正式量产清单。
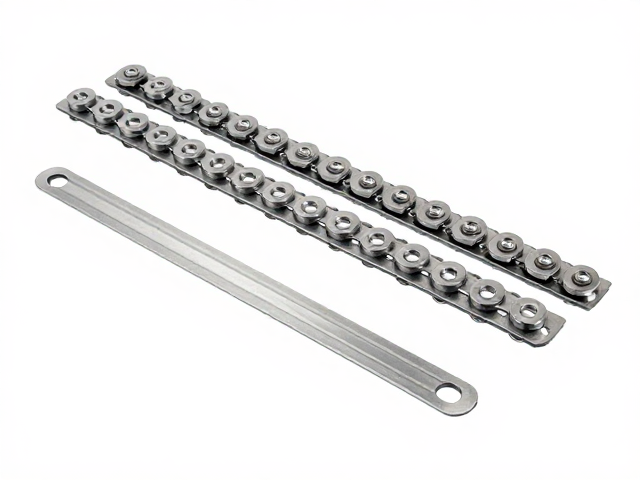
质量控制体系与长期可靠性验证
精密冲压链片的质量控制贯穿于从原材料入库到成品出库的全过程。光谱分析用于验证钢材成分是否符合GB/T或ASTM标准,确保基体材料的纯净度与力学性能。在冲压环节,模具的寿命管理至关重要,通过监测冲压力曲线与模具磨损情况,及时进行维护或修模,防止因模具精度下降导致的产品尺寸漂移。
长期可靠性验证依赖于加速寿命试验与实车路试的结合。在实验室环境中,部件需承受数百万次的循环加载,模拟实际工况下的疲劳状态。同时,盐雾试验、高温氧化试验以及振动试验用于评估部件在极端环境下的耐腐蚀性与结构完整性。只有当各项测试数据均满足设计规范,且无早期失效现象,该型号部件方可被认定为具备长期服役能力,进而支撑起整车或整机产品的品牌声誉与市场竞争力。