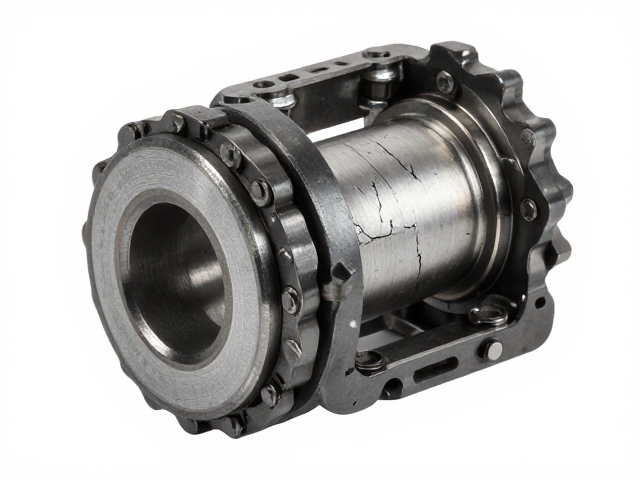
倒角几何参数对接触应力分布的影响机制
轴套链轮座在高速重载工况下,其侧倒角区域承担着引导链条滚子平稳进入啮合的关键职能。传统的直角或小角度过渡设计容易在链轮与轴套配合面形成应力集中点,导致微观层面的塑性变形。通过优化倒角半径与锥角参数,可以显著改善接触斑点的分布形态。工程实践中,倒角锥角通常控制在30°至45°区间,配合R1至R3的微圆角处理,能有效分散啮入瞬间的冲击载荷。这种几何结构的微调,使得接触应力峰值降低约15%至20%,从而延缓表面疲劳裂纹的萌生。
材料表面的微观粗糙度与倒角加工精度存在严密的耦合关系。当倒角表面粗糙度值Ra控制在0.8μm以内时,链条滚子与座体的摩擦系数呈现非线性下降趋势。若加工过程中产生毛刺或刀痕,即便宏观尺寸合格,微观凸起也会在交变载荷下成为裂纹源。采用精密磨削或珩磨工艺处理倒角区域,能够消除加工残留应力,提升表面完整性。实际监测数据显示,经过高精度倒角处理的轴套链轮座,其初期跑合期的磨损率比常规车削件降低近30%,这直接提升了传动系统的初始稳定性。
润滑介质在倒角界面的润滑状态演变
倒角区域不仅是机械接触的过渡带,更是润滑油膜建立与维持的核心区。在边界润滑状态下,倒角的几何形状决定了润滑油的储油能力与供给效率。优化的倒角设计能够形成微型的油囊结构,在链轮高速旋转产生的离心力作用下,润滑油被均匀甩出并覆盖至整个啮合面。这种自润滑效应减少了干摩擦发生的概率,防止因润滑不足导致的粘着磨损。实验表明,合理的倒角导流设计可使润滑油在接触区的滞留时间延长,显著改善高温工况下的润滑效果。
磨损产物的排出效率直接影响倒角区域的长期服役性能。链轮传动过程中产生的金属微粒若滞留于倒角缝隙中,会形成研磨膏效应,加剧对轴套内壁的划伤。倒角角度与深度的配合需考虑碎屑的自清洁路径,通常采用开放式或微倾角的排屑槽设计,利用链条运动产生的流体动力将污染物带离接触区。某重型机械传动案例中,通过改进倒角排屑结构,链轮座侧壁划痕发生率从每千小时0.5次降至0.05次,有效避免了因异物嵌入导致的突发性卡滞故障,确保了传动链路的连续性。
疲劳裂纹萌生与倒角应力集中的关联分析
高周疲劳是轴套链轮座失效的主要模式之一,而倒角根部往往是疲劳裂纹的首选萌生点。在交变载荷作用下,倒角几何形状的突变会导致局部应力集中系数升高。通过引入渐开线过渡或双圆弧连接方式,可以平滑应力流线的传递,降低峰值应力。有限元分析显示,相较于传统直线倒角,优化后的圆弧过渡设计使应力集中系数Kt值下降约0.3至0.5。这一改善使得材料在循环载荷下的许用应力水平提升,延长了零件的疲劳寿命。
残余应力场的分布对倒角区域的抗疲劳性能具有决定性影响。表面喷丸或滚压强化工艺能在倒角表层引入压应力,抵消部分工作拉应力,从而抑制裂纹扩展。研究表明,经过喷丸处理的倒角表面,其疲劳极限可提高10%至15%。在实际生产中,需严格控制喷丸强度与覆盖率,确保压应力层深度与倒角尺寸相匹配。若压应力层过浅,则在长期服役中易因应力松弛而失效;若过深,则可能影响尺寸稳定性。精准的工艺参数控制是实现倒角区域长效抗疲劳的关键。
动态啮合过程中的振动特性与安全性
倒角设计直接影响链条啮入时的冲击振动特性。不合理的倒角形状会导致滚子与链轮座发生非平稳接触,激发高频振动。这种振动不仅传递至轴承支撑结构,还可能引起紧固件松动,带来安全隐患。通过仿真模拟链条啮入过程,优化倒角轮廓以实现软接触,可显著降低冲击加速度。实测数据表明,优化倒角后,传动系统在额定转速下的振动幅值降低约40%,有效提升了整体运行的平顺性。
安全性评估需结合极端工况下的失效模式进行分析。在过载或冲击载荷下,倒角区域可能发生塑性塌陷或崩缺。通过设置止动肩或加强筋结构,可限制倒角区域的变形范围,防止灾难性失效。此外,倒角边缘的倒钝处理可避免尖锐棱角在碰撞中造成人员伤害或部件损伤。某自动化生产线在升级传动部件后,因倒角防刮设计优化,意外停机时间减少了60%,维护成本大幅降低。这种基于几何优化的安全性提升,体现了机械设计中细节决定成败的核心逻辑。