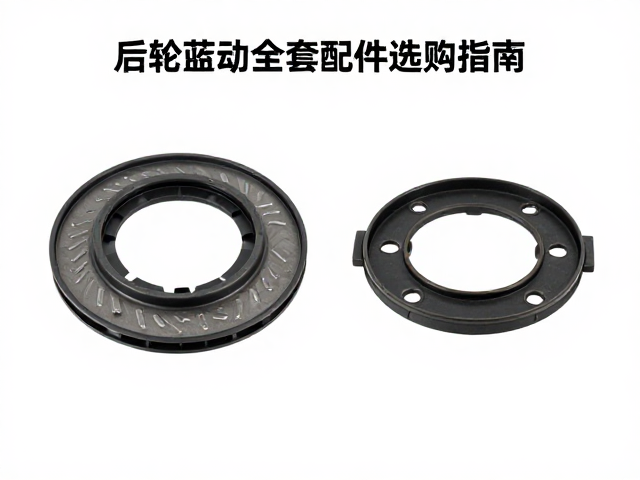
后轮鼓刹核心组件解析与功能定位
修理厂日常维护中,后轮鼓式制动器因其结构紧凑、制动力稳定,仍广泛应用于轻型商用车、微型客车及部分经济型轿车。一套完整的鼓刹系统并非单一零件,而是由制动鼓、制动蹄、制动蹄销、回位弹簧、调整臂及驻车制动连杆等组件构成的精密配合体。这些配件在车辆行驶过程中承受高频次的摩擦与热负荷,其材质与公差直接决定了制动效能的稳定性。制动鼓作为旋转部件,其内壁的圆度与光洁度是决定刹车是否抖动、异响的关键;而制动蹄作为从动部件,通过摩擦片与制动鼓内壁产生摩擦力矩,进而实现减速或停车。
在实际维修场景中,配件的选型必须严格对应车辆底盘型号与制动鼓规格。不同车型的制动鼓直径、宽度及安装孔位存在显著差异,盲目替换通用件可能导致制动间隙过大或完全无法贴合。制动蹄的弧形半径需与制动鼓内径精确匹配,偏差超过0.5毫米即可能引发接触面积不足,导致散热不均及局部过热现象。此外,驻车制动拉线与调整臂的配合逻辑也需符合原厂设计,确保在紧急制动或坡道驻车时能提供足够的保持力。理解各组件的物理特性与从属关系,是进行有效采购与精准维修的前提。
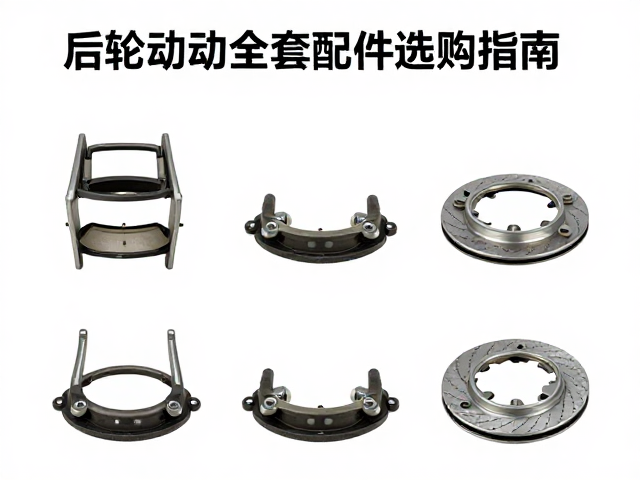
耗材选购中的材质标准与规格核对
选购制动系统配件时,摩擦材料的配方与基体强度是核心考量指标。正规渠道销售的制动蹄摩擦片通常采用半金属、纳米陶瓷或有机复合材料,其摩擦系数需符合国家标准GB 4463中关于汽车制动衬片的技术要求。在采购过程中,需重点核对配件包装上的执行标准编号及生产日期,确保材料未因长期存放出现老化或吸潮。制动鼓的材质多为灰铸铁或球墨铸铁,表面经过精车或珩磨处理,采购时需检查其端面跳动量及内壁粗糙度参数,避免采购到存在砂眼、裂纹或加工痕迹过深的次品。
规格核对需建立严密的台账系统,建议通过车辆VIN码查询原厂配件号,再与市面流通的副厂件进行尺寸比对。关键尺寸如制动鼓内径、蹄片宽度、销轴直径等数据必须完全一致。对于调整臂、支承销等金属结构件,需确认其表面处理工艺,如镀锌或磷化处理是否均匀,以防在潮湿环境下迅速锈蚀导致卡滞。避免采购来源不明、无明确执行标准或标识模糊的“三无”产品,此类配件往往在强度测试中难以达到安全阈值,长期使用可能引发制动失效或部件断裂风险。
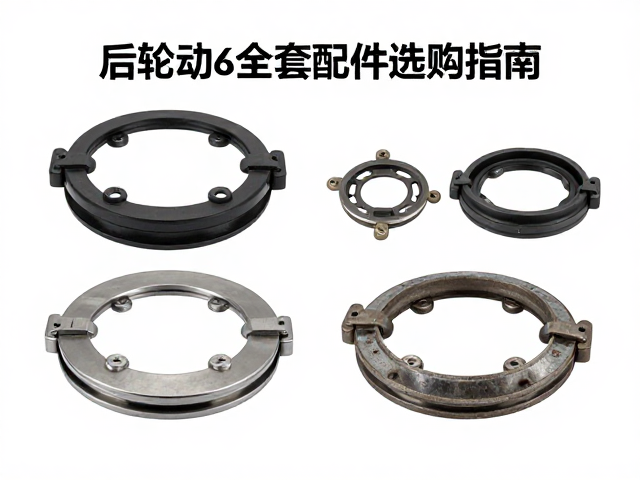
制动鼓保养与表面状态检测
制动鼓在长期运行中,内壁易形成磨痕、沟槽或热斑,这些微观缺陷会显著降低摩擦效率并加剧蹄片磨损。保养过程中,若制动鼓内壁划痕深度超过0.5毫米或圆度误差超过0.15毫米,通常建议进行镟鼓处理或直接更换。镟鼓作业需使用专用车床,确保切削后内壁光洁度达到规定要求,同时保留足够的金属厚度余量,以防散热能力下降。日常检查中,维修人员应定期清理制动鼓内部积聚的制动蹄粉末与油污,这些堆积物不仅影响散热,还可能因高温碳化后产生自润滑效应,导致制动力突然减弱。
散热结构的维护同样不可忽视,制动鼓散热筋的完整性直接影响热量散发效率。检查时需确认散热筋无断裂、变形,且制动鼓与轮毂之间的通风通道畅通无阻。在清洗制动系统时,严禁使用强腐蚀性溶剂,以免破坏摩擦片表面的结合剂或腐蚀金属部件。对于带有自动调整功能的制动系统,需定期测试调整臂的行程,确保制动间隙处于合理范围,避免因间隙过大导致踏板行程过长或间隙过小导致拖磨。规范的保养流程能有效延长制动鼓使用寿命,维持车辆制动性能的稳定性。
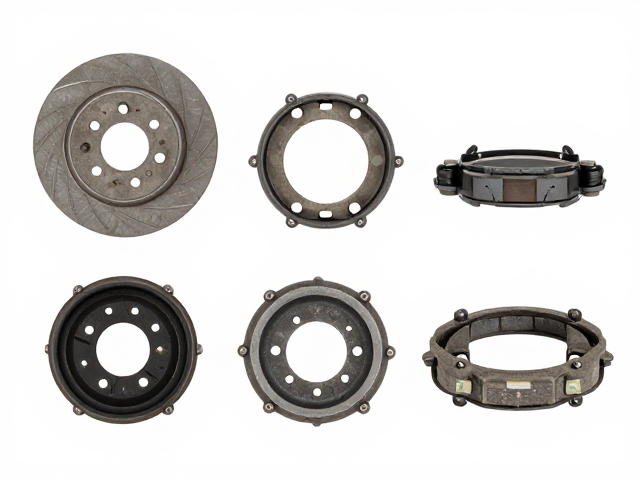
安装规范与动态测试要点
配件更换过程中的安装精度直接影响制动系统的最终表现。制动蹄在装入制动底板时,需确保支承销转动灵活,无卡滞现象,销轴与衬套间的润滑需适量且均匀。回位弹簧的安装张力需符合原厂规定,过松会导致制动后蹄片无法完全回位,引发拖刹和过热;过紧则会增加踏板行程,影响制动响应速度。安装制动鼓时,需清理轮毂法兰面与制动鼓内孔的锈迹与污垢,确保配合面平整,避免因安装偏差导致制动鼓运转时产生轴向窜动或径向跳动。
装配完成后,必须进行静态与动态测试以验证维修质量。静态测试包括检查制动踏板自由行程、各管路接头密封性及制动鼓安装紧固力矩。动态测试需在安全封闭场地进行,模拟不同车速下的制动工况,观察车辆是否出现跑偏、抖动或异响。测试过程中需关注制动踏板脚感,确认无松软或过硬现象。若发现制动效能不足,需重新检查制动间隙调整情况及摩擦片贴合状态。规范的安装与严密的测试流程是确保行车安全、避免二次返修的关键环节。