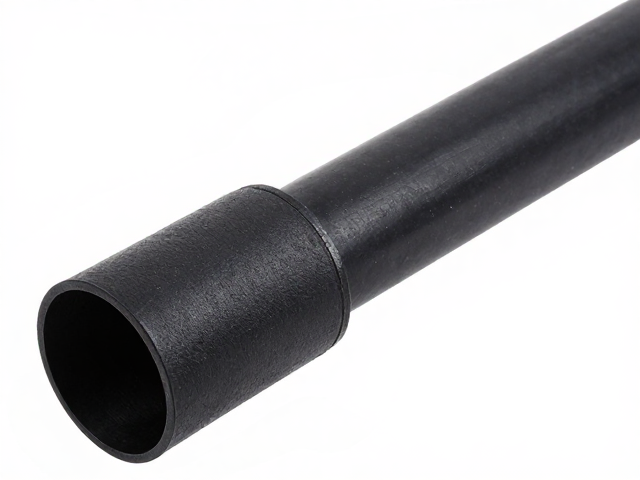
输油管路黑色钢喉防磨套选型核心逻辑
输油管路中的黑色钢喉(通常指高压金属软管)在长期运行中,受介质冲刷、振动及外部机械应力影响,极易出现局部磨损泄漏。防磨套作为关键的保护附件,其选型必须基于工况环境的物理特性进行匹配,而非单一追求材质硬度。实际工程中,钢喉的接头与波纹管连接处、固定支架接触点是磨损高发区,选型时需重点评估介质温度、压力等级以及外部环境是否存在腐蚀性化学物质。
材料力学性能是决定防磨套寿命的首要指标。常见的防磨套材质包括聚氨酯、橡胶、工程塑料及特种合金,不同材质在抗压强度、耐磨指数和耐油性能上差异显著。例如,聚氨酯材料具有优异的耐磨性和弹性恢复能力,适用于中等振动且无强酸碱的工况;而面对高硬度颗粒介质或极端高温环境,则需考虑表面硬化处理的不锈钢或陶瓷复合材料。选型过程中需核对材料的技术参数表,确保其耐温范围覆盖管路最高工作温度,并具备相应的耐溶剂渗透能力,防止因材料老化导致保护失效。
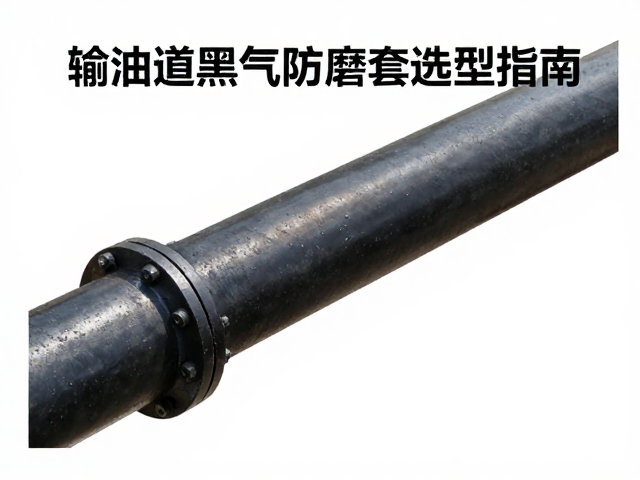
防腐耐磨性能的技术解析与验证
防腐与耐磨并非孤立存在,而是通过材料复合技术实现协同增效。在含硫原油或海水侵蚀的输油场景中,防磨套表面需具备严密的致密性以阻隔腐蚀介质侵入。高性能防磨套常采用多层复合结构,内层为耐腐蚀涂层,外层为高耐磨基材。验证其性能时,需参考ASTM D1044耐磨性测试或Taber磨耗试验数据,关注磨耗量指标。同时,耐盐雾试验数据能直观反映材料在恶劣化学环境下的稳定性,确保防磨套在长期浸泡或飞溅环境中不发生剥落或粉化。
结构设计的合理性直接影响防腐耐磨效果的持久性。防磨套与钢喉表面应保持严密的贴合,避免形成积液死角,从而减少电化学腐蚀的发生。对于动态摩擦部位,防磨套内壁通常设计有微纹理或润滑槽,以降低摩擦系数,减少因干摩擦产生的高温对材料的破坏。在实际应用中,还需关注防磨套与管路附件的兼容性,确保其在承受管路热胀冷缩产生的位移时,不会因应力集中导致开裂或脱落,维持长期的防护完整性。
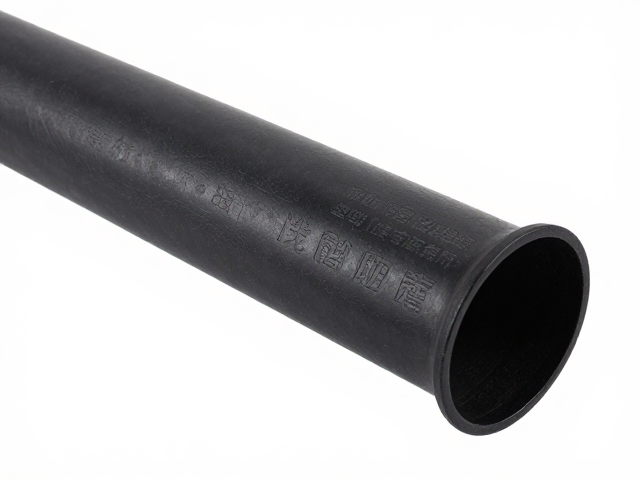
安装要点与标准化施工规范
防磨套的安装质量直接决定其防护效果,严格的施工规范是避免早期失效的关键。安装前需彻底清理钢喉安装部位的油污、锈迹及旧涂层,确保接触面平整清洁。对于抱箍式防磨套,螺栓紧固需使用扭矩扳手按照对角线顺序均匀施力,避免局部过紧导致材料变形或钢喉表面压痕。紧固力矩应符合设备制造商提供的标准值,过松会导致防磨套在振动中移位,过紧则可能损伤密封面或导致材料破裂。
定位与对中是安装过程中的另一大技术要点。防磨套必须准确覆盖钢喉的磨损高风险区域,通常要求覆盖范围超出理论磨损区边缘至少20-50毫米,以应对安装误差和动态位移。在多节管路连接处,防磨套的拼接应平滑过渡,避免出现台阶或间隙,防止介质积聚或异物卡入。安装完成后,需进行外观检查,确认无扭曲、裂纹或局部凹陷,并检查紧固件是否有防松措施(如弹簧垫圈或防松螺母),确保在长期振动环境下连接结构的稳定性。