被动轮螺丝孔数量的基础定义与功能逻辑
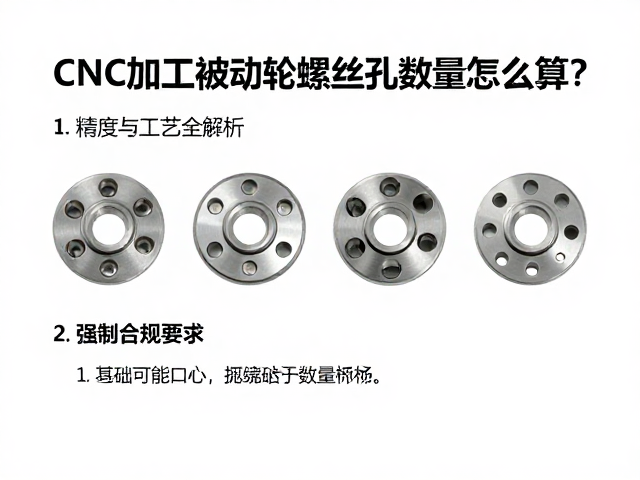
在CNC加工领域,被动轮通常指代传动系统中的从动轮、链轮或齿轮组件,其螺丝孔数量直接决定了组件与轴、支架或相邻零件的连接稳定性。这一数值并非随意设定,而是严格遵循机械设计中的受力分析与结构强度标准。螺丝孔的核心功能在于提供周向的扭矩传递路径以及径向的固定支撑,因此孔位的分布必须能够均匀分散由皮带、链条或齿轮啮合产生的动态载荷。
孔数的确定往往与被动轮的外径、中心孔径以及预期的负载扭矩成正比关系。对于小型轻载设备中的被动轮,可能仅需2至4个螺丝孔进行基础定位;然而,在重型机械或高转速场景下,为了抵抗离心力与振动,孔数可能增加至8个、10个甚至更多。设计初期需明确被动轮的使用场景,明确其是作为导向轮、张紧轮还是驱动轮,不同的功能属性对连接点的刚性要求有着显著差异,这是计算孔数的前置依据。
基于机械原理的孔位计算与分布原则
计算被动轮螺丝孔数量时,首要步骤是评估连接界面的剪切应力与拉应力。工程师通常依据ISO或GB标准中的紧固连接规范,计算单个螺丝孔能承受的最大剪切力,再结合总负载除以单孔承载力得出理论最小孔数。例如,若某被动轮需承受5000N的径向载荷,假设选用M8级螺栓并经过精密计算单孔安全载荷为1000N,则理论上至少需要5个孔位才能满足强度要求,实际设计中通常会在此基础上增加20%-30%的安全系数以应对冲击载荷。
孔位的几何分布同样遵循严密的数学逻辑,最常见的分布形式为圆周均布。孔数越多,分布圆的直径(即节圆或螺栓孔分布圆)的设计越需考虑法兰盘的边缘效应,确保螺丝孔距离边缘有足够的材料厚度以防止应力集中导致的断裂。若采用非均布设计,则需通过有限元分析(FEA)验证特定孔位下的应力云图,确保无局部过载。此外,孔数的选择还需考虑加工的可及性,过密的孔位可能导致扳手或螺丝刀无法顺利进入操作空间,从而限制实际可使用的孔数上限。
CNC加工工艺对孔数精度的影响与实现
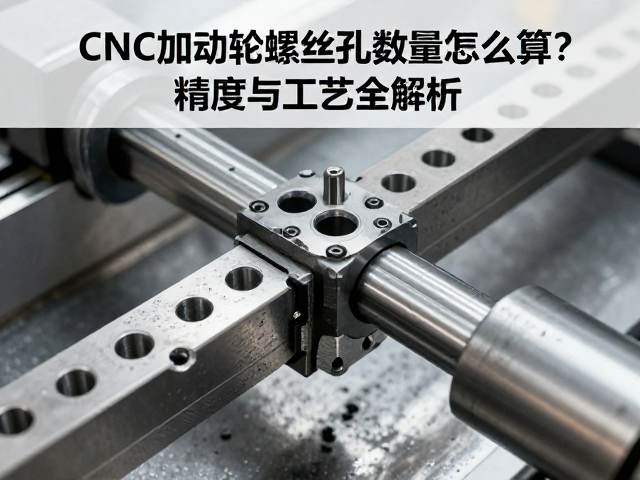
在CNC加工过程中,被动轮螺丝孔的数量越多,对机床定位精度与刀具路径规划的挑战越大。多孔位加工通常采用一次装夹完成所有孔位的铣削或钻孔,这要求主轴具有极高的重复定位精度,通常需控制在±0.01mm以内,以确保每个螺丝孔与被动轮中心孔的同轴度符合装配要求。若孔数较多且分布圆直径较大,需特别注意机床床身的刚性与振动控制,避免因刀具颤动导致孔壁粗糙或尺寸超差。
针对不同数量的螺丝孔,加工工艺需进行针对性优化。对于少量孔位,可使用常规钻头一次性成型;而对于高密度孔位,常采用螺旋插铣或高速钻削工艺以提升效率。此外,孔数的增加意味着螺纹加工(如丝攻)或攻丝后的去毛刺工序的工作量显著上升。在实际生产中,若孔数超过8个,常引入多轴加工中心或专用钻孔夹具,以缩短非切削时间,保证批量生产的一致性。工艺参数的设定,如转速、进给率和冷却液流量,需根据孔的数量和深度动态调整,以维持最佳的切削状态。
精度控制与检测标准的关键要素
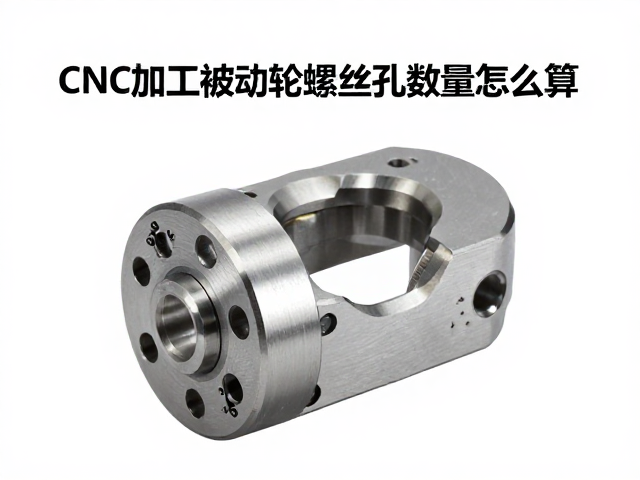
被动轮螺丝孔的最终精度不仅取决于加工过程,更依赖于严密的检测体系。关键检测指标包括孔位度、孔径公差及螺纹配合精度。依据GD&T(几何尺寸与公差)标准,螺丝孔的位置度公差通常标注为相对于基准中心的对称分布,例如位置度公差为0.05mm,这意味着所有螺丝孔的中心必须落在以理论中心为圆心、半径为0.025mm的圆柱面内。对于高精度被动轮,还需检测孔位相对于安装面的垂直度,防止因装配倾斜导致运行偏心。
实际生产中,常使用三坐标测量机(CMM)对多孔位被动轮进行全尺寸检测。通过采集每个螺丝孔的中心坐标数据,软件自动计算各孔之间的间距误差及整体分布圆的偏差。若发现某孔位超差,需分析是刀具磨损、夹具松动还是程序补偿错误所致。对于大批量生产的被动轮,通常采用气动量仪或专用检具进行快速抽检,确保每一批次中螺丝孔数量的实际分布与图纸要求完全一致,杜绝因孔数错误或孔位偏移导致的装配失败或运行故障。