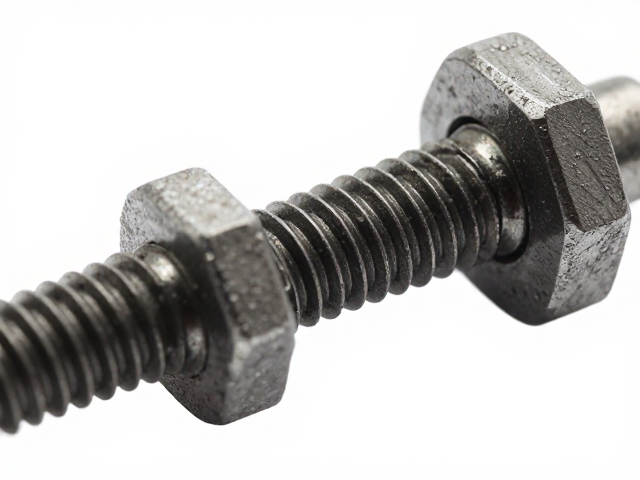
锁紧件发黑处理过程中的尺寸变异机理
锁紧件在经历发黑(发蓝)或磷化等表面转化膜处理时,表面会形成一层致密的金属氧化物或磷酸盐结晶层。这层薄膜的厚度通常在0.002mm至0.015mm之间,虽然肉眼难以直接察觉,但在精密螺纹配合中,这种微米级的体积增量会直接改变螺纹的外径与内径尺寸。对于高精度等级的锁紧件,如8.8级或10.9级高强度螺栓,表面膜层的不均匀沉积会导致螺纹牙侧面的实际接触面积发生变化,进而影响螺距累积误差的表现。
当锁紧件进入酸洗活化槽时,基体金属表面的轻微腐蚀作用会去除部分原始材料,这种去除量若控制不当,可能导致螺纹大径减小,使得旋入时的配合间隙增大。与此同时,氧化或磷化过程中氢脆风险的存在,使得材料内部应力状态发生改变,部分微观应力释放可能引起极其微小的弹性变形。这种由表面处理工艺参数波动引发的几何尺寸变化,是导致螺距配合失效或预紧力不稳定的主要物理根源,必须通过严密的工艺窗口进行管控。
关键工艺参数对螺纹几何精度的控制策略
酸洗活化阶段是决定表面膜层质量与基体尺寸稳定性的首要环节。采用常温或低温酸洗工艺能有效降低基体金属的过腐蚀风险,酸液中铁离子浓度需维持在20-40g/L之间,以确保反应速率平稳。若酸洗时间超过标准值,螺纹根部易出现应力集中点,导致有效承载截面削弱。随后进行的氧化或磷化处理中,温度控制至关重要,通常氧化处理温度控制在135-145℃,磷化处理温度控制在70-90℃,温度的波动范围应控制在±2℃以内,以避免膜层生长速度过快导致厚度不均,从而引起螺距配合时的干涉或松动。
封闭处理与干燥工序对维持锁紧件的长期尺寸稳定性具有决定性作用。发黑或磷化后的锁紧件必须经过严密的清洗,以彻底去除残留的酸性物质或盐分,防止后续腐蚀破坏膜层结构。封闭剂的选择应基于其渗透性与成膜性,通常使用含有防锈添加剂的水溶性封闭剂,处理时间控制在3-5分钟。干燥过程需采用低温热风或离心干燥,避免高温导致膜层开裂或氢原子扩散受阻。通过优化上述参数,可将表面处理后的螺距偏差控制在±0.01mm以内,确保螺纹配合的可靠性。
过程检测与质量追溯体系构建
针对锁紧件发黑处理后的螺距变化,建立严密的检测流程是确保产品质量的核心。使用高精度螺纹千分尺或三坐标测量机对处理前后的锁紧件进行对比测量,重点监测螺纹中径、作用螺距及单一螺距的变化情况。检测样本应覆盖不同批次、不同规格及不同处理周期的产品,确保数据的代表性。对于关键应用领域,如汽车或航空航天部件,需引入自动化光学检测设备,对螺纹牙型轮廓进行扫描分析,实时捕捉因膜层厚度不均导致的微观几何偏差。
数据追溯体系的构建依赖于完善的生产记录管理系统。每批次锁紧件的处理参数,包括酸洗时间、槽液温度、氧化/磷化时长、封闭剂浓度等关键数据,需实时采集并绑定至具体产品批次。通过统计分析软件分析工艺参数与螺距偏差之间的相关性,识别潜在的过程变异源。一旦发现某批次产品的螺距偏差超出公差范围,可立即通过追溯系统定位至具体的处理槽位及操作时间段,从而快速调整工艺参数或隔离不合格品,防止批量质量事故的发生。