耐高温膏的核心特性与消音原理
耐高温膏作为一种高性能的阻尼密封材料,其核心优势在于在高温环境下仍能保持稳定的物理形态与粘附力。在消音器材质的匹配过程中,这种特性能够有效解决传统橡胶或普通硅胶在长期高温工况下老化、硬化甚至开裂的问题。当消音器内部因发动机排气产生高温气流时,耐高温膏能填充金属壳体与消音管之间的微观缝隙,形成严密的密封层,从而阻断声音通过空气介质传播的路径,这是提升隔音效能的基础物理机制。
从声学角度看,消音器材质与密封材料的匹配度直接决定了噪声抑制的效果。不同金属材质如不锈钢、碳钢或铝合金,其表面粗糙度与热膨胀系数各异。耐高温膏通常由高分子聚合物、无机填料及特殊添加剂复合而成,具备良好的柔韧性与附着力,能紧密贴合不同材质的表面。这种紧密贴合不仅防止了高温气体泄漏导致的噪声外溢,还通过增加结构阻尼,减少了金属部件在气流冲击下的共振现象,进而从源头降低噪音水平。
施工前的表面处理与材质评估
施工前的表面处理是确保耐高温膏发挥最佳效能的关键步骤,任何微小的杂质或油污都会削弱材料的附着力,导致密封失效。在开始喷涂之前,必须彻底清洁消音器材质表面,去除原有的锈迹、旧密封残留物以及油污。建议使用专用的工业清洗剂配合硬质刷具进行深度清洁,随后用无绒布擦干,确保表面干燥、无尘、无油。对于经过喷砂处理的粗糙表面,需特别注意清除残留的砂粒,以保证涂层均匀。
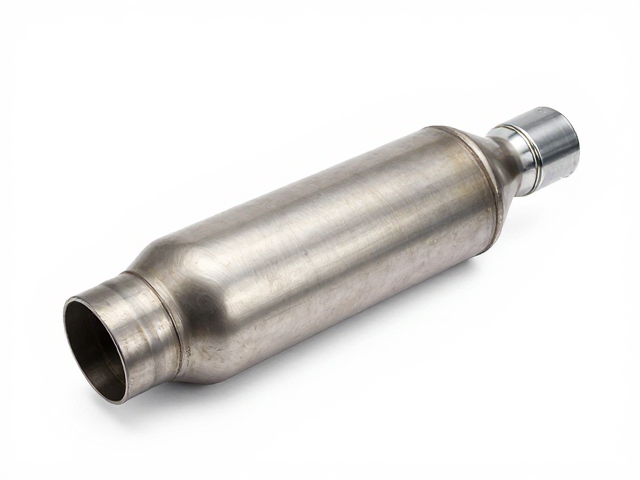
在材质评估环节,需根据消音器的具体工作环境选择适配的耐高温膏类型。常见的消音器材质多为不锈钢或合金钢,这些材料在高温下会释放微量气体或发生形变。施工前应确认消音器的最大工作温度范围,确保所选耐高温膏的耐温指标高于实际工况温度。此外,还需检查消音器内部结构,确认无松动部件或破损点,因为结构性的缺陷无法单纯通过喷涂材料弥补,必须先进行机械修复,为后续的密封喷涂提供稳固的基础。
喷涂工艺规范与厚度控制
喷涂施工时需严格遵循均匀薄涂的原则,避免一次性过量喷涂导致材料流淌或堆积不均。使用专用的高压无气喷涂设备或手动喷枪,保持喷嘴与消音器表面距离在15-20厘米之间,以恒定速度移动喷枪,确保涂层厚度一致。对于焊缝、接缝及螺栓连接处等易漏声部位,应进行局部加强喷涂,但需严格控制厚度,过厚的涂层可能在高温下产生应力开裂,反而破坏密封效果。一般建议单层喷涂厚度控制在0.5-1毫米之间,若需达到指定厚度,应分多次喷涂,每次间隔适当时间让溶剂挥发或材料初步固化。
温度与湿度是影响喷涂效果的重要环境因素。施工环境温度宜保持在10-30摄氏度,相对湿度低于80%,以避免材料表面结露或固化不良。在喷涂过程中,需密切观察涂层状态,确保无气泡、无针孔、无流挂现象。若发现局部缺陷,应立即使用刮刀修整或重新喷涂该区域。对于复杂形状的消音器部件,可采用分段喷涂法,先喷涂内部结构,待初步定型后再处理外部大面积区域,确保每个角落都能获得严密的覆盖,从而实现最佳的隔音密封效果。
固化条件与效能验证
固化过程是耐高温膏形成最终物理性能的关键阶段,必须提供充足的时间和适宜的温度条件。自然固化通常需要在室温下静置24-48小时,期间严禁移动或触碰喷涂部位,以免破坏涂层完整性。若需加速固化,可采用低温烘烤方式,但温度不得超过材料规定的最高耐受值,一般建议在60-80摄氏度下烘烤2-4小时。固化完成后,涂层应呈现均匀、致密、无光泽的质感,用手轻触无粘性,且具有一定的弹性,这表明材料已充分交联固化,具备预期的耐高温与密封性能。
效能验证阶段主要通过目视检查与简易声学测试来确认施工质量。目视检查需确认涂层表面无裂纹、脱落、起泡或局部缺失,边缘过渡自然平滑。在条件允许的情况下,可进行简易的声学对比测试,即在消音器安装前后,在相同工况下测量噪声分贝值,以量化隔音效能的提升。若发现噪声无明显改善或存在异常高频噪音,需重新检查涂层厚度是否均匀,或排查是否存在因喷涂不均导致的局部漏声点,必要时需打磨后重新喷涂,以确保消音器材质与耐高温膏达到最佳匹配状态。