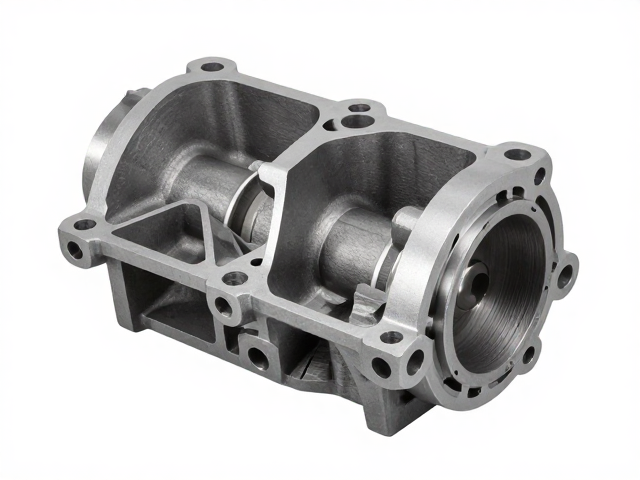
压铸前处理与模具预热的关键作用
铝合金缸体在进入压铸机之前,表面清理与脱模剂喷涂的质量直接决定了铸件表面的缺陷率。传统的手工清理已难以满足现代精密制造的需求,自动化喷砂或化学清洗能更有效地去除氧化皮和油污,确保金属液与模具内壁的接触一致性。脱模剂的选择与喷涂量需要精确控制,过厚会导致铸件表面气孔增多,过薄则会引起粘模现象,这在200cc级别的小型缸体生产中尤为敏感,因为其壁厚相对较薄,对热交换效率要求更高。
模具预热的温度曲线是控制铸件内部应力分布的核心环节。冷模启动会导致金属液在接触型腔瞬间迅速凝固,形成冷隔或流纹,严重影响缸体冷却水道的成型质量。通过感应加热或电热棒将模具维持在180℃至220℃的区间,能够稳定金属液的流动性,减少因温差过大产生的热冲击。这一过程不仅提升了铸件的外观合格率,更为后续消除内应力奠定了物理基础,避免了因残余应力导致的缸体在使用过程中出现微裂纹。
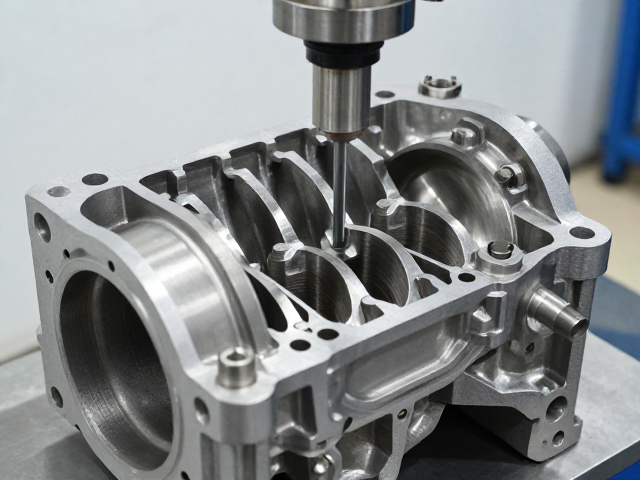
高压填充与速度的精准控制
200cc缸体的结构特点决定了其需要极高的充型速度来克服细小水道的流动阻力。慢压射阶段的主要目的是建立稳定的压力环境,而快压射阶段的速度设定通常控制在1.5米/秒至2.5米/秒之间,具体数值需根据模具流道设计进行动态调整。过高的填充速度容易卷入空气,形成针孔和氧化夹杂,而过低的速度则会导致浇不足或冷隔。现代压铸机配备的闭环控制系统能够实时监测注射曲线,确保每一模次的填充过程高度一致,从而保证缸体各部位金相组织的均匀性。
增压阶段的压力设定直接影响铸件的致密度。在金属液完全填充型腔后,迅速施加60MPa至100MPa的增压压力,可以压实枝晶间的液态金属,减少缩松现象。对于200cc缸体这种壁厚变化较大的部件,增压时间的匹配至关重要。过短的增压时间无法消除凝固区域的收缩缺陷,过长的增压时间则可能导致模具变形或铸件粘模。通过模温模拟软件优化增压曲线,可以在提升强度的同时,避免对模具结构造成过大的机械负荷。
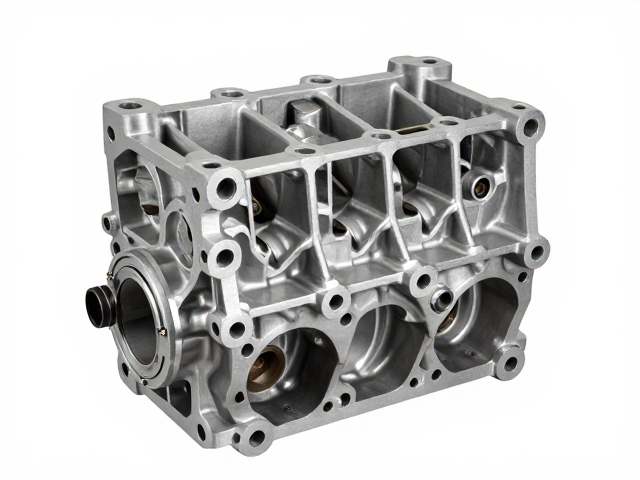
冷却系统设计与热平衡管理
缸体内部的冷却水道布局是决定散热效率的关键因素。传统的等径水道难以应对局部热点,现代工艺倾向于采用随形冷却技术,通过3D打印制造的铜合金镶件嵌入模具,使冷却介质能够贴近高温区域流动。对于200cc缸体,燃烧室周围及气缸壁是主要热源,这些区域的冷却效率直接影响了发动机的热负荷管理能力。优化后的冷却路径设计使得铸件从压铸完成到开模的冷却时间缩短了15%至20%,显著提升了生产效率。
模温机的精准控温能力是维持热平衡的外部保障。采用恒温水或油作为冷却介质,配合高精度的温度传感器,能够将模具关键区域的温差控制在±2℃以内。这种精细的热管理减少了铸件因冷却不均产生的翘曲变形,保证了缸体与活塞、曲轴等配合部件的尺寸精度。同时,稳定的冷却速率有助于细化晶粒组织,提升材料的力学性能。在实际生产中,通过监测模具不同区域的温度变化,可以动态调整冷却参数,进一步优化铸件的微观结构。
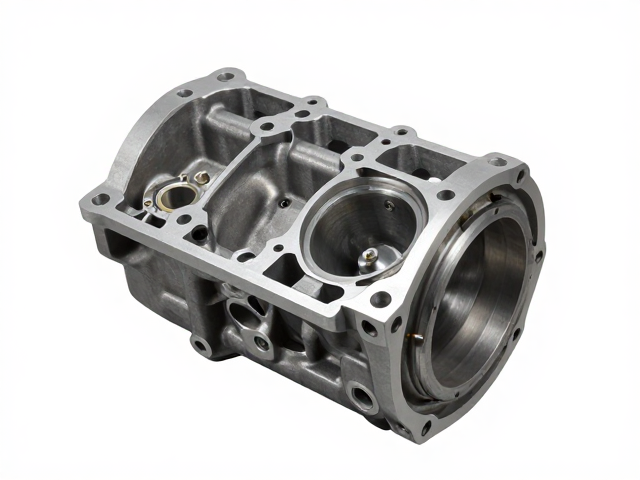
后处理工艺对性能的提升
压铸完成的缸体通常需要进行去毛刺和喷丸处理,以去除浇冒口残留并强化表面。喷丸工艺利用高速弹丸冲击铸件表面,不仅去除了表面氧化皮,还引入了压应力,提高了缸体的抗疲劳性能。对于200cc缸体,表面处理的均匀性会影响后续的涂装质量和使用环境下的耐腐蚀能力。通过自动化喷丸机器人,可以确保复杂结构部位的全覆盖,避免人工操作带来的遗漏或过度冲击导致的表面损伤。
时效处理是释放内部应力、稳定尺寸的重要步骤。将铸件置于180℃至220℃的环境中保温2至4小时,能够有效消除压铸过程中产生的残余应力。这一过程对于防止缸体在后续机加工或使用过程中发生变形至关重要。经过时效处理的缸体,其尺寸稳定性显著提升,保证了与发动机其他部件装配时的同轴度和密封性。此外,合理的时效工艺还能改善铝合金的微观组织,进一步提升材料的综合力学性能,使其更好地应对发动机运行时的热循环和机械负荷。