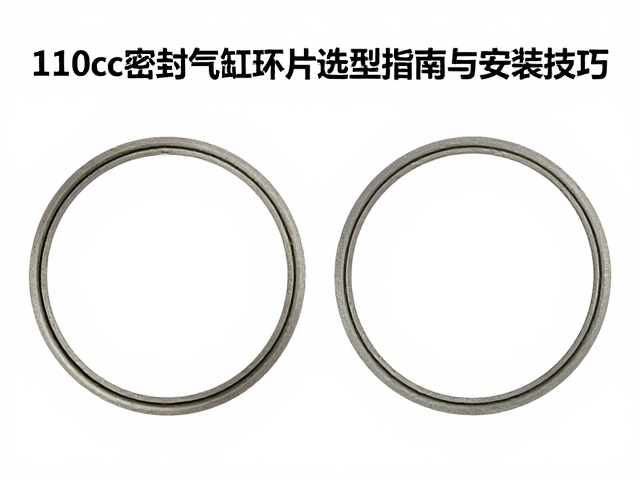
密封气缸环片的材质特性与工况匹配逻辑
气缸环片作为气动执行元件中的核心密封组件,其材质选择直接决定了系统的密封效率与使用寿命。常见的材质涵盖丁腈橡胶(NBR)、氟橡胶(FKM)以及聚四氟乙烯(PTFE)等,不同材料在耐温、耐油及耐磨性能上存在显著差异。丁腈橡胶因具备优异的耐油性,常应用于常规液压或气动系统中,其工作温度通常维持在-30℃至100℃之间;若工况涉及高温或强腐蚀性介质,氟橡胶则成为更稳妥的选择,其耐温上限可延伸至200℃以上,且对多种化学溶剂具有极强的抵抗力。
选型过程中需严格对照实际工况参数,避免仅凭经验盲目替换。例如,在含有大量粉尘或颗粒物的工业环境中,PTTE材质的环片因其自润滑特性及极高的耐磨性,能有效减少摩擦副磨损,降低卡滞风险。此外,环境温度波动较大的场景下,还需考虑材料在低温下的硬化倾向,确保密封件在启动阶段仍能保持足够的弹性形变能力,从而维持严密的密封界面。
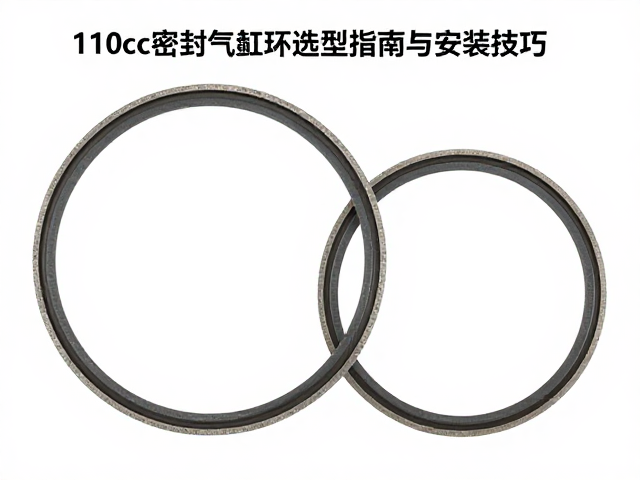
关键尺寸参数计算与公差配合标准
精确的尺寸匹配是确保气缸环片正常工作的先决条件,主要涉及内径、外径、线径(截面直径)及宽度四个核心维度。在实际选型中,必须依据气缸缸筒的内径确定环片的外径,同时根据活塞槽的尺寸确定环片的内径,线径则直接影响密封接触面积与预紧力。国际标准中,常见的线径规格有1.5mm、2.0mm、2.5mm、3.5mm等,选择时需遵循“间隙填充”原则,即环片在自由状态下的截面直径应略大于槽宽,以形成有效的压缩变形,通常压缩率控制在15%-25%区间较为适宜。
公差配合方面,需参考ISO 3601或GB/T 3452.3等通用标准,确保环片与活塞槽之间留有适当的装配间隙,防止因热膨胀或制造误差导致卡死。对于110cc级别的气缸,其活塞槽深与槽宽通常较为紧凑,对加工精度要求较高。安装前需仔细核对图纸数据,确认环片内径与活塞外径的配合间隙,以及外径与缸筒内壁的滑动间隙。若间隙过小,可能导致运动阻力激增;间隙过大,则会引起漏气或压力波动,影响执行机构的响应速度。
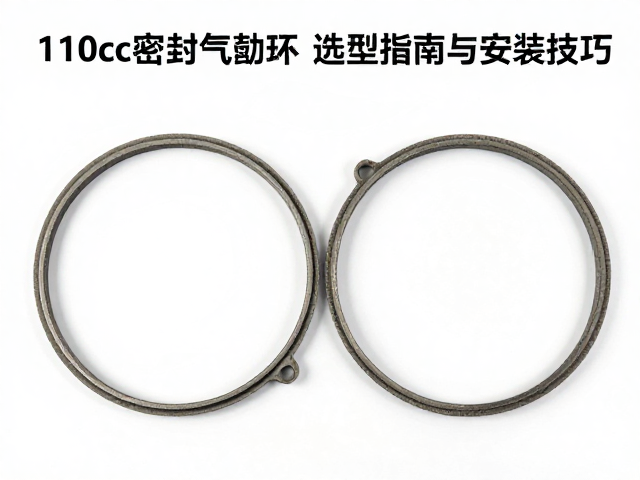
安装前的清洁预处理与防护细节
安装环境的洁净度对密封效果有着决定性影响,任何微小的颗粒污染物都可能成为泄漏点或加剧密封面磨损。在拆卸旧环片或安装新件前,必须使用无绒布及专用清洗剂彻底清洁活塞表面、缸筒内壁及活塞槽,确保无油污、铁屑、灰尘残留。对于金属表面,可采用压缩空气吹扫,但需注意气压不可过高,以免将污染物吹入密封区域。检查活塞表面是否存在划痕、锈蚀或毛刺,轻微瑕疵可使用细砂纸或油石小心修整,严禁使用粗糙工具直接打磨密封接触面。
防护措施同样不可忽视,安装过程中应佩戴洁净的丁腈手套,避免手部油脂污染密封件。若使用金属工具辅助安装,务必对工具接触部位进行包裹防护,防止金属硬物划伤环片或活塞槽。对于无骨架或自紧式环片,安装时需保持环片整体受力均匀,避免局部扭曲或拉伸过度导致截面变形。若发现环片表面有轻微划痕或变形,应立即更换,不可强行安装,因为微小的缺陷在高压作用下极易扩展为贯穿性裂纹,导致密封失效。
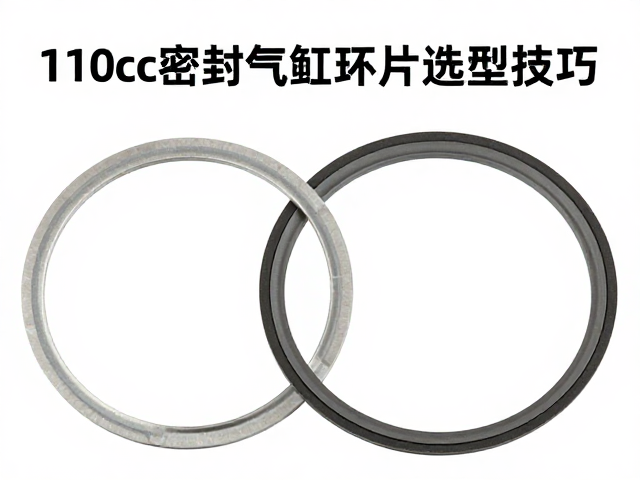
标准化安装手法与压缩率控制
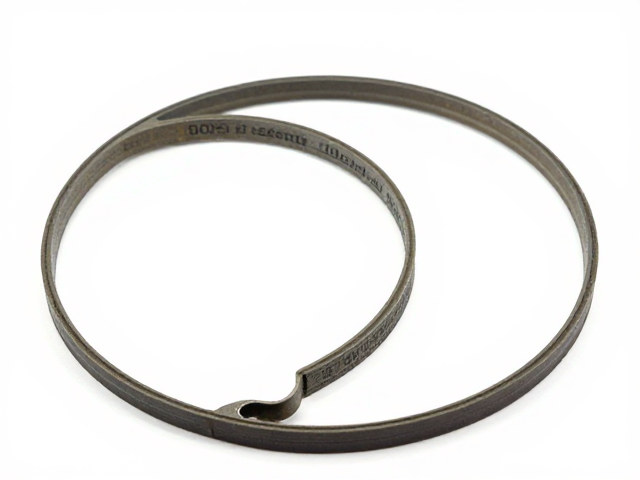
正确的安装手法能最大程度保证环片的初始密封性能。对于开口式或螺旋式环片,安装时应先将其套入活塞,再推入缸筒。操作时需双手拇指均匀施力,将环片缓缓推入槽内,严禁使用螺丝刀等尖锐工具撬压,以防环片切口处产生应力集中或崩裂。对于多道密封环的情况,应确保各道环的切口错开布置,通常建议错开90°或120°,以分散泄漏路径,提高整体密封稳定性。
压缩率的控制是安装环节的核心难点,需通过专用量具或精密卡尺实时监测环片装入后的截面高度变化。过大的压缩率会导致摩擦力剧增,引起活塞运动不平稳甚至烧损密封件;过小的压缩率则无法形成有效的密封接触带,导致内漏。在实际操作中,可先计算理论压缩率,再通过试装验证。安装完成后,可手动推拉活塞,感受运动阻力是否均匀平滑,若有明显卡顿或异响,需立即检查环片是否扭曲或槽内存在异物。
运行初期的调试与泄漏排查
新安装的密封环片在初次运行时需经历磨合阶段,此阶段对系统稳定性至关重要。在低压状态下进行多次往复运动,使环片与缸筒内壁形成均匀的微观接触面,逐步消除安装过程中可能产生的微小形变。调试期间应密切观察气压表的读数变化,若发现压力建立缓慢或保压时间短,需重点检查环片切口处是否存在泄漏。对于单作用气缸,还需验证复位弹簧的弹力是否与密封摩擦力匹配,避免因阻力过大导致复位不完全。
若运行中出现持续性泄漏,应优先排查安装质量而非直接判定环片损坏。常见原因包括活塞槽加工精度不足、环片线径超差或安装时环片扭曲。在排除机械因素后,若泄漏依旧,需检查介质温度是否超出环片材质耐受范围,或介质成分是否与环片材料发生化学反应导致老化。对于高压工况,建议定期监测气缸性能指标,建立维护档案,记录每次更换环片的参数与运行时长,为后续选型与维护提供数据支撑。