曲柄动平衡的核心原理与误差来源
曲柄连杆机构在高速运转过程中,由于曲柄销、连杆大头等部件的质量分布不均匀,会产生离心惯性力。这种惯性力不仅表现为沿旋转半径方向的径向不平衡,还会因连杆摆动的复杂性形成垂直于旋转平面的横向惯性力。当这些交变惯性力无法完全抵消时,发动机或压缩机会出现剧烈的振动,导致轴承过早磨损、密封件失效甚至结构疲劳断裂。动平衡校正的目标是通过计算并去除或增加特定质量,使旋转构件在任意角度下的惯性力系达到平衡状态,从而将残余不平衡量控制在允许范围内。
误差来源主要涉及加工公差、装配偏差以及材料密度不均。在铸造或锻造环节,曲柄臂与连杆颈的壁厚差异会导致质量分布偏离理论中心。装配阶段,连杆螺栓的预紧力不一致或轴瓦间隙过大,会改变运动副的实际几何位置,进而影响平衡效果。此外,长时间运行导致的磨损、积碳或热变形也会动态改变构件的质量分布特性,使得静态平衡下的合格部件在动态工况中表现出显著的不平衡现象。因此,精确的动平衡校正必须结合实际工况下的动态特性进行综合考量。
常用动平衡校正技术与工艺实施
去重法是曲柄动平衡中最基础的校正手段,主要通过在曲柄臂或平衡块上钻孔、铣削或打磨来去除多余质量。该方法适用于不平衡量较大且材料允许切削的情况。操作时需使用高精度数控铣床或专用钻孔设备,严格计算去重位置的角度和深度,确保去除的质量矢量与残余不平衡矢量方向相反。去重过程中需实时监控平衡机读数,避免过度切削导致曲柄结构强度受损或引发新的应力集中点。
增重法则适用于无法直接去除质量或去重后影响结构强度的场景。通过在平衡块上焊接配重块、铆接金属块或使用高强度平衡胶泥进行质量补偿。焊接法需控制热输入,防止曲柄材料金相组织变化或产生焊接裂纹,焊后需进行去应力退火处理。铆接法精度较高,但需确保配重块固定牢固,防止高速旋转下脱落。无论采用何种方法,校正后均需重新进行动平衡测试,验证残余不平衡量是否达到既定标准,通常要求残余不平衡量不超过许用值的50%以确保长期运行稳定性。
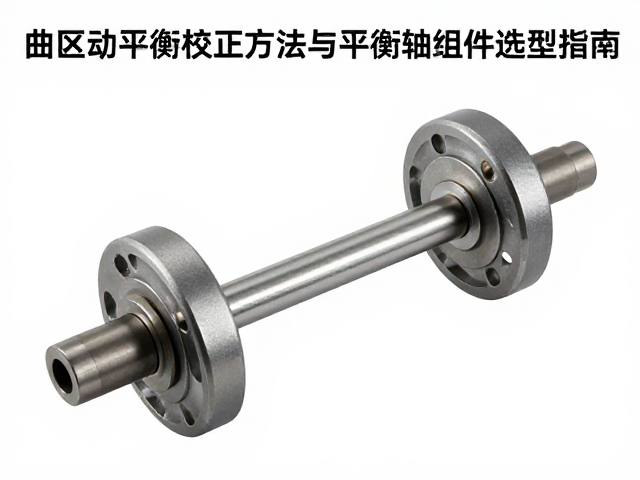
平衡轴组件的力学匹配与选型逻辑
平衡轴系统的设计核心在于其惯性力与主发动机惯性力的矢量抵消能力。选型时需依据发动机的主惯性力频谱特征,确定平衡轴的质量、偏心距及转速比。对于二冲程发动机或高转速柴油机,一次惯性力占主导,平衡轴通常以与曲柄相同转速反向旋转,以抵消主要往复惯性力。对于四冲程发动机,二次惯性力较为显著,部分设计采用双平衡轴以相反方向旋转来抵消二次惯性力,此时需精确计算双轴间的质量分布与相位关系。
平衡轴轴承的选型直接决定系统的寿命与振动抑制效果。需根据平衡轴转速、载荷谱(包括径向载荷与轴向载荷)选择合适类型的轴承,通常采用深沟球轴承或角接触球轴承以提供必要的刚性与调心能力。轴承的预紧力需经过严格计算,过大的预紧力会增加摩擦损耗与温升,过小的预紧力则会导致游隙过大引发冲击振动。此外,平衡轴密封结构需能有效防止润滑油泄漏及外部污染物侵入,确保轴承在恶劣工况下的润滑环境稳定。
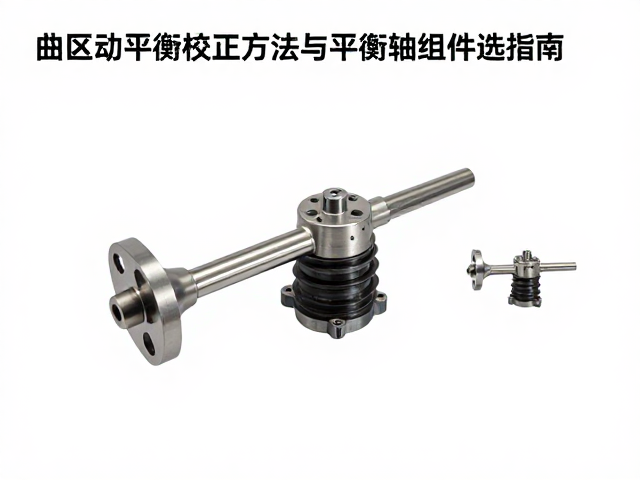
平衡轴驱动机构与安装精度控制
平衡轴的驱动方式主要有齿轮驱动、链条驱动及皮带驱动三种,选型需权衡传动精度、噪音水平与维护成本。齿轮驱动传动精度最高,同步性好,但制造成本高且对安装中心距敏感,易产生啮合噪音。链条驱动具有较好的缓冲吸振能力,允许较大的中心距偏差,但链条伸长会导致相位误差,需设置严密的张紧装置。皮带驱动噪音低,能隔离振动,但存在打滑风险,可能导致平衡相位漂移,适用于对噪音敏感且载荷平稳的场景。
安装精度是保证平衡轴系统有效工作的关键。曲轴箱与平衡轴壳体的加工基准需保持一致,确保平衡轴轴线与曲轴轴线平行且中心距符合设计公差。轴承座孔的同轴度误差通常要求控制在0.02mm以内,以防止平衡轴旋转时产生附加弯矩。安装时需使用专用夹具定位,避免强行装配导致壳体变形。紧固螺栓需按规定的扭矩顺序分次拧紧,确保连接刚度均匀。装配完成后,需检查平衡轴转动灵活性,确认无卡滞现象,并进行空载运行测试,监测振动频谱以验证安装质量。