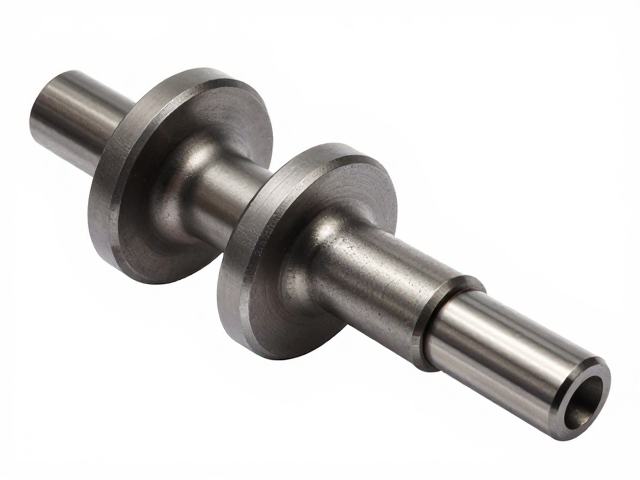
曲轴轴颈尺寸标准的核心参数解析
曲轴作为发动机核心部件,其轴颈尺寸直接决定了发动机的承载能力与配合精度。主轴颈与连杆轴颈的直径公差通常遵循严密的几何规范,以微米(μm)为单位进行控制。在标准的四缸或六缸汽油发动机中,主轴颈直径常见规格多在50mm至70mm之间,连杆轴颈则相对较小,大致在40mm至55mm区间。这些数值并非固定不变,而是会根据发动机的排量、缸径以及设计转速进行严密的计算与调整。尺寸公差等级通常维持在IT6至IT7级,这意味着加工误差被严格限制在极小的范围内,以确保旋转时的同轴度与平衡性。
表面粗糙度是轴颈尺寸标准中不可忽视的隐性指标。经过精密磨削后的轴颈表面,其粗糙度Ra值通常需控制在0.1μm至0.4μm之间。这种镜面般的平滑度对于形成稳定的润滑油膜至关重要。若表面过于粗糙,会导致摩擦系数增大,加速机油氧化变质;若过于光滑,则可能因储油能力不足而在高负荷工况下引发干摩擦。因此,尺寸标准不仅包含直径与圆度,更涵盖了严密的表面纹理要求,确保轴颈在高速旋转中能与轴承形成理想的流体动力润滑状态。
轴颈磨损机理与失效模式分析
轴颈在长期运行中面临着复杂的应力环境,其磨损主要源于边界润滑与混合润滑状态的交替出现。在发动机冷启动或高负荷工况下,油膜可能破裂,导致金属表面直接接触,产生粘着磨损。这种磨损往往伴随着局部高温,进而引起材料表面的微熔焊与撕裂。此外,腐蚀磨损也是常见隐患,机油中产生的酸性物质会与轴颈表面发生化学反应,削弱材料基体的强度,特别是在含硫燃料燃烧产生的副产物影响下,这种电化学腐蚀会显著加快轴颈尺寸的劣化。
疲劳磨损是轴颈失效的另一大推手。交变载荷作用于轴颈表面,会在材料内部形成微观裂纹。随着旋转周期的增加,这些裂纹逐渐扩展并延伸至表面,导致表层材料呈片状剥落,形成疲劳点蚀。这种失效模式通常出现在应力集中区域,如轴颈与过渡圆角的连接处。一旦疲劳剥落发生,轴颈表面不再平整,润滑油膜难以维持,进而加剧磨粒磨损。因此,理解磨损机理有助于在制造工艺中针对性地强化材料抗疲劳性能,从源头延缓尺寸公差的超差。
表面强化处理工艺的技术路径
为提升轴颈耐磨性,表面强化工艺成为制造环节的关键步骤。高频淬火是广泛应用的技术之一,通过快速加热轴颈表面并迅速冷却,使表层获得高硬度的马氏体组织,而心部保持韧性。这种工艺处理后的轴颈表面硬度通常可达HRC55至62,显著优于基体材料。淬火深度的控制至关重要,过浅易导致硬化层剥落,过深则可能引起变形或应力集中。现代生产线通常采用感应淬火技术,配合严密的温度监控与冷却介质控制,确保硬化层的均匀性与一致性。
激光熔覆与纳米涂层技术代表了更先进的表面处理方向。激光熔覆通过高能激光束将合金粉末与基体表面同时熔化,形成冶金结合的致密涂层。所选用的合金粉末通常含有碳化钨、氮化钛等硬质相,能大幅提升抗磨粒磨损和抗咬合能力。此类处理后的轴颈表面硬度可超过HV1000,且涂层与基结合强度高,不易脱落。纳米涂层技术则侧重于在微观尺度构建低摩擦系数表面,通过沉积纳米颗粒改变表面能特性,减少摩擦阻力。这些工艺的选择需依据发动机的具体工况、转速范围及润滑条件进行综合评估,以实现性能与成本的平衡。
尺寸检测与质量控制体系
轴颈尺寸的检测依赖于高精度的测量设备与严密的工艺流程。圆度与圆柱度是核心检测指标,通常使用高精度圆度仪或三坐标测量机进行获取。测量过程中,探针沿轴颈表面移动,记录多个截面的直径数据,通过算法计算出色差与形状偏差。对于批量生产,自动化光学测量系统被广泛采用,利用非接触式激光扫描技术,快速捕捉轴颈表面轮廓,实时比对标准公差模型。这种在线检测方式能有效剔除因加工误差导致的不合格品,确保每一根曲轴的尺寸一致性。
硬度测试与微观组织分析是验证处理效果的重要手段。维氏硬度计或洛氏硬度计用于测定轴颈表面硬度分布,确保硬化层深度与硬度值符合设计规范。金相显微镜则用于观察表层显微组织,识别是否存在淬火裂纹、脱碳或组织不均等缺陷。对于经过激光熔覆等处理的轴颈,还需通过扫描电子显微镜观察涂层与基体的结合界面,确认无孔隙与未熔合现象。这些检测数据不仅用于过程控制,还会反馈至加工环节,用于调整切削参数与热处理曲线,形成闭环的质量管理体系。