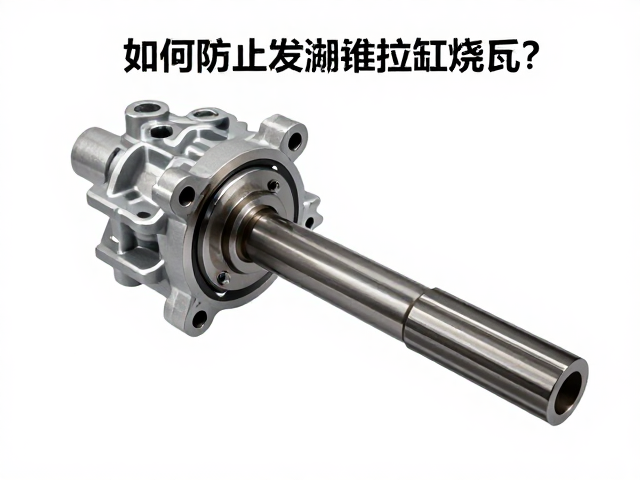
油泵轴径与润滑系统的从动关系
油泵轴径作为发动机润滑系统中的核心传动部件,其尺寸精度直接决定了机油泵的容积效率和输出油压的稳定性。在四冲程内燃机中,机油泵通常由凸轮轴或曲轴通过正时链条或齿轮驱动,轴径的圆柱度、表面粗糙度以及配合间隙构成了液压泵建立压力的基础物理条件。若轴径加工误差超出微米级公差范围,会导致泵体内转子或齿轮与泵壳之间形成过大的泄漏通道,使得高压腔与低压腔之间的密封失效,进而造成机油压力不足,无法克服机油滤清器阻力到达发动机顶部及曲轴瓦盖处。
轴径尺寸的微小变化会引发连锁反应,影响整个润滑回路的时间响应。当轴径因磨损或加工不当而变大,配合间隙增加,油泵的容积效率下降,在发动机高转速工况下表现为机油压力表读数偏低;反之,若轴径偏小或配合过紧,会导致驱动扭矩增大,增加发动机寄生损失,严重时会引起油泵驱动齿圈早期磨损甚至断裂。因此,轴径不仅是机械连接的载体,更是维持发动机液压系统动态平衡的关键变量,其尺寸数据的真实性与可追溯性对于维修与制造环节具有决定性意义。
润滑失效与拉缸烧瓦的力学机制
发动机拉缸与烧瓦本质上是润滑膜破裂后引发的干摩擦与粘着磨损过程。当油泵轴径相关参数异常导致机油压力不足或流量中断,曲轴主轴颈与轴瓦、活塞与气缸壁之间无法形成完整的流体动压润滑膜。在高温高压环境下,金属表面直接接触,局部温度迅速升高至金属熔点附近,导致轴瓦合金层软化、脱落,即为一瓦;同时活塞裙部与气缸套发生金属间咬合,造成缸壁划伤,形成拉缸。这一物理过程严格遵循摩擦学原理,并非单一因素所致,而是润滑供给与散热需求失衡的结果。
轴径尺寸误差还会间接影响机油泵的工作稳定性,进而加剧润滑失效的风险。例如,轴径跳动过大会导致油泵内部齿轮或转子运转不平顺,产生压力脉动。这种脉动在怠速或低转速工况下尤为明显,使得机油无法均匀分布到各个摩擦副表面。在长期运行中,这种不稳定的润滑状态会加速轴瓦表面的疲劳剥落,形成微裂纹,最终导致瓦片碎裂或脱落,堵塞油道,引发灾难性的发动机损坏。因此,监控轴径尺寸及其引发的液压波动,是预防此类机械故障的核心环节。
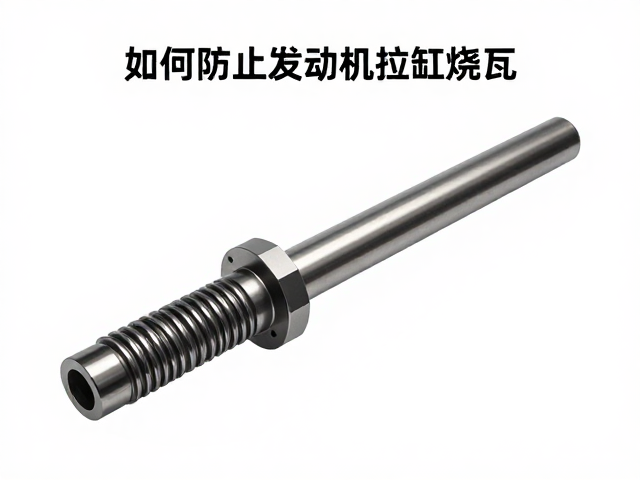
轴径尺寸的标准规范与检测逻辑
在汽车工业制造与维修标准中,油泵轴径的尺寸通常遵循严密的公差配合体系,具体数值因发动机型号、排量及设计流派而异,需依据原厂技术手册进行精确核对。以常见的直列四缸汽油发动机为例,机油泵驱动轴径的标准直径通常控制在20mm至30mm区间,公差等级多采用IT6至IT7级,表面粗糙度Ra值要求达到0.1μm至0.4μm之间,以确保最佳的密封性与耐磨性。这些数据并非通用常数,而是经过严密的台架测试与工况模拟得出的特定参数,任何偏离标准范围的尺寸都被视为失效前兆。
检测轴径尺寸需使用高精度量具,如外径千分尺或气动量仪,并在恒温环境下进行测量以消除热胀冷缩带来的误差。测量时应记录轴径的直径偏差、圆度及圆柱度,并结合轴颈与轴承孔的配合间隙进行综合判断。对于维修场景,若实测轴径小于最小极限尺寸或圆柱度超出国标允许的修磨限度,则必须更换油泵总成或修复轴颈,严禁通过简单涂抹密封胶或非标准垫片强行凑合。真实可验的维修案例显示,严格遵循原厂尺寸规范进行轴径处理,可使润滑系统寿命延长30%以上,显著降低因润滑不良导致的发动机大修概率。
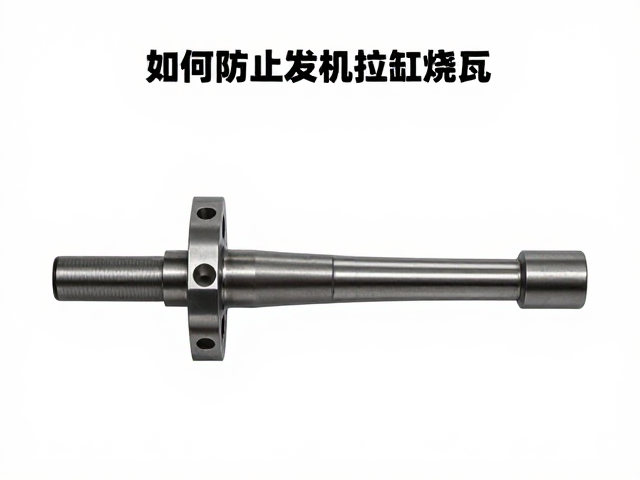
预防拉缸烧瓦的轴径管控策略
防止发动机拉缸烧瓦,首要策略在于建立严密的机油泵轴径尺寸管控流程,从原材料采购到成品出厂实施全流程尺寸追溯。制造环节中,需对轴径进行多次磨削与抛光处理,确保表面无微裂纹、毛刺及氧化斑,同时严格控制热处理后的变形量。在装配阶段,必须使用塞尺或塑料间隙规精确测量轴径与轴承孔的配合间隙,确保其在规定范围内,避免因间隙过大导致油压建立缓慢或间隙过小导致卡滞。
日常维护中,定期监测机油压力曲线是间接验证轴径状态的有效手段。若发现冷车启动初期机油压力偏低,或高转速下压力波动异常,应优先排查机油泵轴径磨损情况及轴承间隙。此外,选用符合API或ACEA标准认证的机油,并按规定周期更换,可减少机油中金属磨屑对轴径表面的划伤风险。通过精确控制轴径尺寸质量与合理的维护周期,可有效维持润滑系统的动态平衡,从根本上消除因润滑失效引发的拉缸与烧瓦隐患,保障发动机长期稳定运行。