前期准备与工具清单
车体侧板的螺丝固定并非简单的拧入动作,前期的准备工作直接决定了安装的稳固性与后期维护的便捷度。在开始作业前,需清理侧板安装区域的积尘、油污及旧胶痕,确保金属表面平整干燥,这是保证螺丝受力均匀的基础。若侧板为复合材料或经过特殊涂层处理,建议使用细砂纸轻微打磨接触面,以增强摩擦力并防止滑丝。
工具方面,除了与螺丝规格匹配的电动起子或手动扳手外,扭矩扳手是必备的专业辅助工具。不同材质(如铝合金、不锈钢或高强度碳钢)的螺丝对紧固力矩有严格区间,盲目使用电动工具高速旋入极易导致螺丝断裂或板材变形。此外,准备一些润滑剂(如二硫化钼)用于螺纹处理,能有效降低摩擦系数,确保每一颗螺丝都能达到预设的预紧力,避免虚紧现象。
定位校准与预紧固定
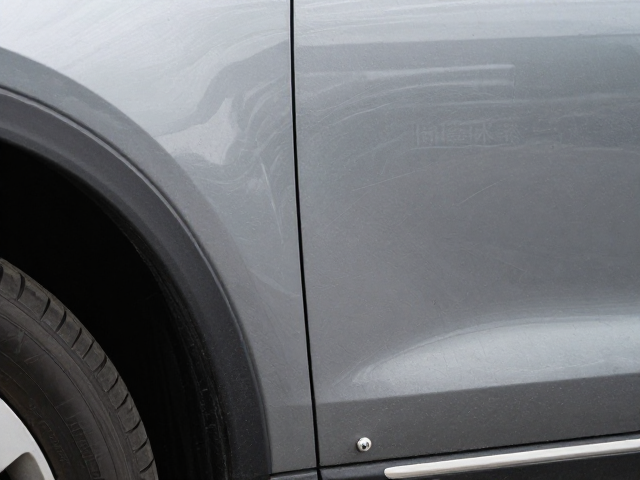
精准的定位是侧板安装的核心,误差累积会导致后续螺丝难以对齐,甚至造成侧板扭曲。将侧板放置于车体指定位置后,先选取对角线上的两颗关键螺丝进行初步旋入,此时切勿完全锁紧,仅保留约2-3毫米的间隙,利用螺丝作为定位销微调侧板位置。通过目测或借助直角尺检查侧板与车身缝隙是否均匀,确保无明显错位或倾斜。
在确认位置无误后,按照对角交叉的顺序依次旋入其余螺丝,这一步骤有助于分散应力,防止局部受力过大导致板材变形。使用扭矩扳手对每颗螺丝进行预紧,严格遵循厂家或行业标准推荐的扭矩值(通常需参考具体螺丝规格,如M6螺丝常见扭矩范围在3-5N·m,M8在8-12N·m,具体需依据螺丝等级与材质确定),听到棘轮发出“咔哒”声即可停止施力。预紧阶段的目标是建立整体结构的稳定性,而非追求单颗螺丝的最大紧固力。
最终紧固与防松处理
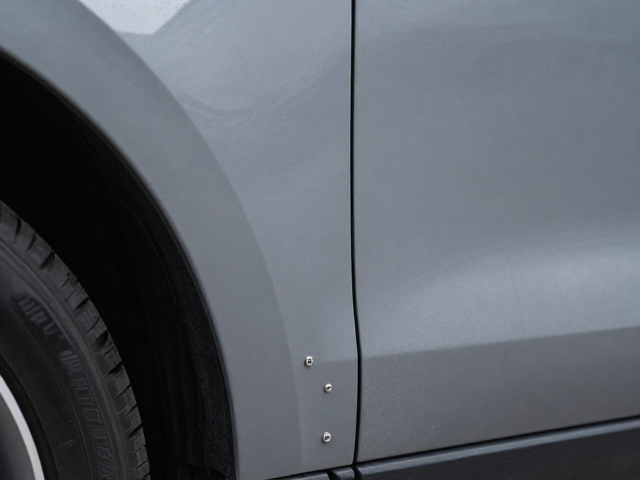
预紧完成后,需进行最终的锁紧与防松处理,这是防止车辆行驶过程中因震动导致螺丝松脱的关键环节。再次使用扭矩扳手,按照对角交叉的顺序对所有螺丝进行最终紧固,确保每颗螺丝的受力一致。对于高震动环境下的关键受力点,可考虑使用带有尼龙嵌件的防松螺母或涂抹适量的螺纹锁固剂,但需注意锁固剂的类型选择,避免使用高强度型导致后续拆卸困难。
安装过程中需特别注意螺丝的咬合长度,螺丝末端不应超出侧板内壁或接触内部线束、管路,以免产生干涉或异响。检查侧板与车身连接处是否紧密贴合,如有细微缝隙,需排查是否因螺丝未完全到位或安装面存在异物。完成紧固后,用手轻摇侧板测试稳固性,确认无松动异响后方可进行下一步工序。
常见安装误区与避坑细节
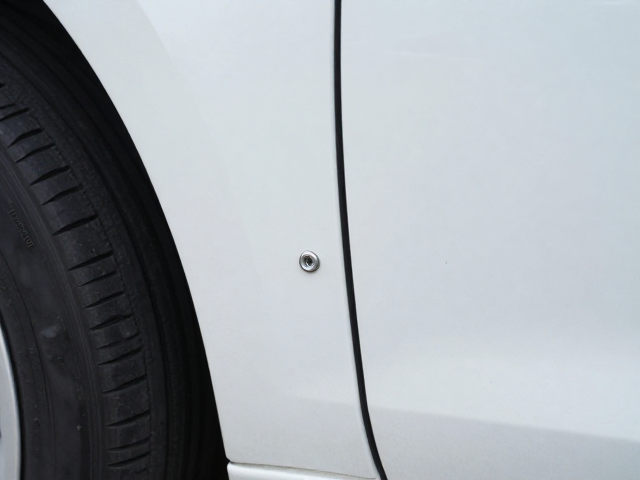
许多安装人员常犯的错误是过度依赖电动工具的高速旋转,这极易导致螺丝螺纹损伤或滑牙,一旦滑丝,修复成本极高且严重影响结构强度。遇到螺丝阻力异常增大时,应立即停止操作,检查螺纹是否错位或存在异物,切勿强行旋入。此外,不同材质的螺丝混用(如钢制螺丝与铝制螺孔配合)可能引发电化学腐蚀,加速螺丝松动,需确保紧固件材质与安装环境兼容。
另一个常见误区是忽视安装环境的温度影响。在低温环境下,金属材料的延展性降低,螺丝更容易因应力集中而断裂,因此在寒冷季节施工时,建议适当降低初始旋入速度,并严格监控扭矩值。同时,避免在侧板安装区域附近进行焊接或高温作业,高温会改变螺丝的金相结构,降低其抗拉强度和防松性能,导致长期服役能力下降。