预处理与表面缺陷修复
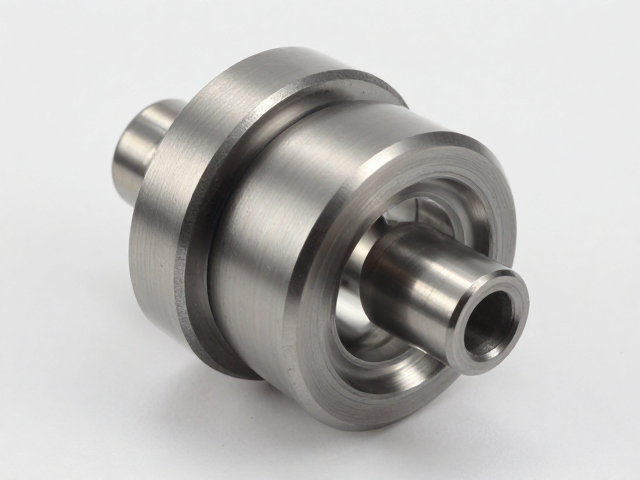
轴套在进入抛光工序前,必须经过严密的表面状态评估。粗糙的划痕、锈蚀点或微小的磕碰不仅会影响最终的光洁度,更可能在高速运转中成为应力集中点,导致部件早期失效。使用细粒度砂纸或百洁布对轴套外露面进行初步打磨是必要的步骤,重点在于去除氧化层和加工残留的毛刺。操作时需保持力度均匀,避免在轴套表面形成新的深痕。对于存在较深损伤的区域,需先进行局部填补或精细修整,确保基材平整,为后续的高光抛光提供理想的物理基础。
清洁度是决定抛光效果的关键变量。在开始任何研磨作业前,必须彻底清除轴套表面的油污、切削液残留及粉尘。建议使用专用清洗剂配合超声波清洗或高压喷淋,确保微孔和缝隙中的杂质被完全剥离。残留的油脂会吸附研磨颗粒,导致抛光轮打滑或嵌入工件表面,形成难以清除的脏污点。清洁后的轴套应立即进行干燥处理,防止水分残留引起后续抛光介质的变质或金属表面的二次氧化,确保每一寸待加工表面处于最佳工作状态。
研磨介质与工具选择策略
研磨介质的粒径选择需严格遵循由粗配精的原则。初始阶段使用较粗的金刚石研磨膏或碳化硅磨料,旨在快速去除前序工序留下的微观不平度。随着抛光进程的推进,需逐步切换至微米级甚至纳米级的研磨液,以消除细微划痕并提升表面反射率。不同材质的轴套对研磨介质的化学性质要求不同,例如铜合金轴套需选用中性或弱碱性研磨剂以防腐蚀,而钢制轴套则可耐受稍强的酸性介质以加速氧化层去除。介质与工件的匹配度直接决定了表面纹理的细腻程度和去除效率。
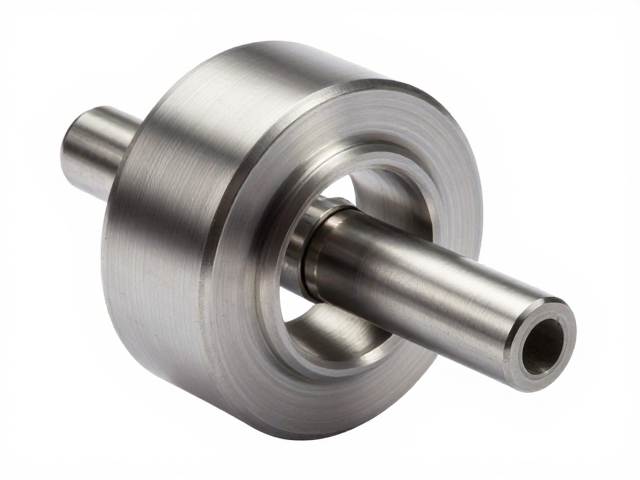
抛光轮的材质与硬度需根据轴套的几何形状灵活调整。对于平面或大直径轴套,使用较硬的羊毛轮或合成纤维轮能提供稳定的切削力;而对于带有复杂轮廓或小直径的轴套,则需选用柔软且贴合性好的绒布轮或海绵轮,以确保介质能均匀接触各个曲面。抛光轮的线速度也需控制在合理区间,过高的转速会导致介质飞溅和热量积聚,改变材料表面金相结构;过低的转速则效率低下。通过调整抛光工具的硬度和旋转参数,可以实现对轴套表面形态的精准控制,获得符合运动配合要求的微观形貌。
工艺参数控制与过程监测
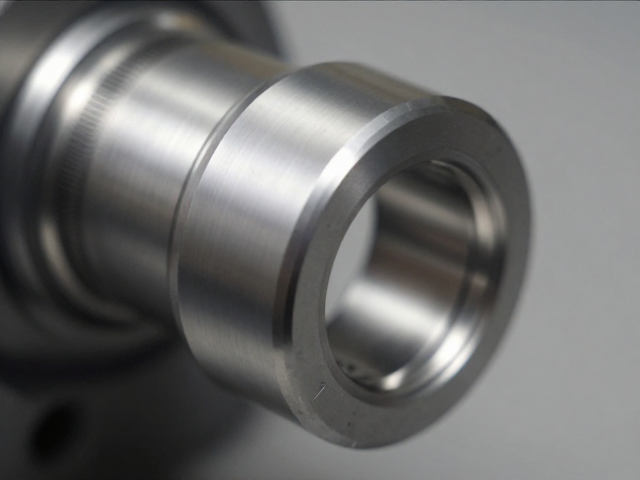
抛光过程中的压力与速度控制直接影响表面质量的一致性。施加在轴套表面的接触压力应保持恒定且适中,过大的压力会导致研磨介质过度嵌入或工件变形,过小的压力则无法有效去除微观凸起。对于自动化抛光设备,需精确设定主轴转速和进给速率,确保每个加工区域获得均匀的切削量。在实际操作中,操作人员需通过触觉反馈或视觉检查实时监测抛光状态,一旦发现表面出现条纹或亮度不均,应立即调整压力分布或更换局部研磨区域,避免缺陷累积。
温度管理是维持抛光稳定性的隐性要素。摩擦产生的热量会改变研磨介质的粘度和活性,甚至导致轴套表面产生热应力裂纹。因此,需配备有效的冷却系统,如微量喷淋冷却液或风冷装置,及时带走积聚的热量。冷却介质的流量和温度需经过计算与验证,确保既能有效散热,又不干扰研磨过程。在连续加工过程中,应设置间歇停机检查点,观察轴套温度变化,防止因过热导致材料性能下降或抛光效果逆转,确保每一批次产品的表面状态处于可控范围内。
后处理与质量验证
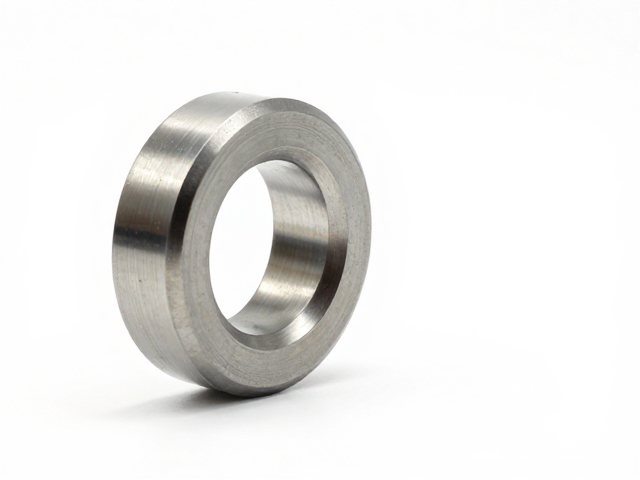
抛光完成后的清洗与防锈处理是延长机械寿命的防线。经过抛光的轴套表面处于高活性状态,极易吸附空气中的水分和污染物,导致快速锈蚀或污染润滑系统。必须使用高纯度溶剂彻底清除残留的研磨颗粒和化学介质,随后进行干燥处理。紧接着,需涂抹专用的防锈油或形成保护性钝化膜,隔绝环境侵蚀。这一步骤不仅关乎外观,更直接影响轴套在装配后的初期运行表现,确保其在润滑条件下能保持稳定的摩擦系数。
质量验证需基于可量化的表面粗糙度指标。使用专业的光学轮廓仪或粗糙度测试仪对轴套表面进行多点测量,记录Ra值或Rz值,确保其符合设计规范中的配合要求。对于高精度机械应用,还需检查表面是否存在肉眼不可见的微裂纹或夹杂物。通过对比不同批次的测试数据,分析抛光工艺的稳定性,及时修正参数偏差。只有当表面微观形貌完全满足运动配合标准,且无任何可见缺陷时,轴套方可进入装配环节,从而保障机械系统的长期顺畅运行。