安装前的清洁与预处理规范
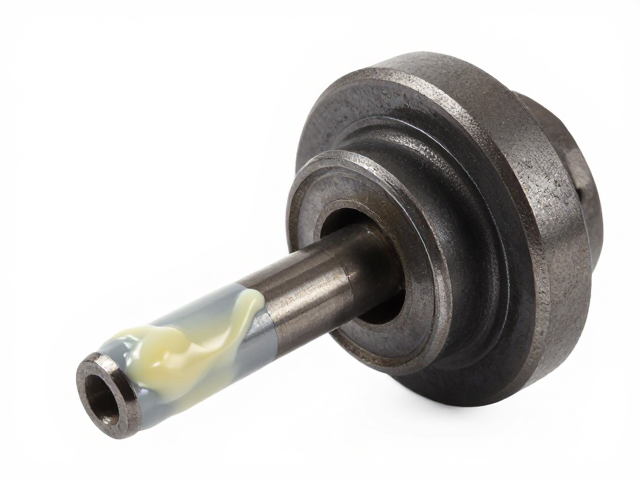
在正式进行耐磨轴套与轮轴套筒的安装作业前,必须对配合面进行严密的清洁处理。金属表面残留的氧化皮、旧润滑脂或细微划痕会显著降低接触精度,进而影响设备的运行平稳性。使用无绒抹布配合工业级清洗剂,仔细擦拭轴颈和轴套内孔,确保无油污、灰尘及杂质附着。若发现配合面存在轻微锈蚀或毛刺,需采用细砂纸或油石进行精细打磨,直至表面呈现均匀光泽,这一步骤能有效避免安装过程中因应力集中导致的材料损伤。
检查配合尺寸是确保安装质量的核心环节,需使用千分尺或游标卡尺对轴径和轴套内径进行多点测量,记录实际数值并与设计公差进行比对。对于过盈配合或过渡配合的组件,必须确认尺寸处于允许范围内,严禁强行敲击安装。若发现尺寸偏差超出标准,应立即停止作业并排查加工或磨损原因。清洁与检测的双重确认,为后续润滑脂的均匀涂抹奠定了物理基础,是防止早期失效的第一道防线。
润滑脂的精准涂抹与分布
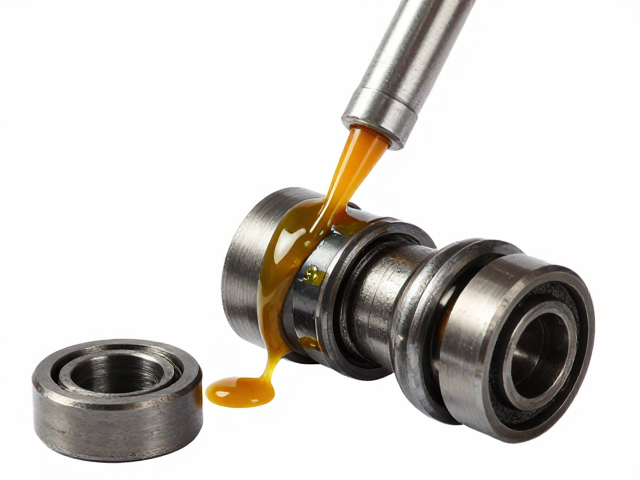
润滑脂的选择与涂抹方式直接决定了轴套与轮轴套筒的摩擦状态。在涂抹过程中,应选用与运行环境温度、负载特性相匹配的高品质润滑脂,确保其具备足够的极压抗磨性能。使用专用刮刀或注脂枪,将适量润滑脂均匀填入轴套内孔表面,重点覆盖轴颈与轴套接触的环形区域。涂抹时需遵循“少量多次”的原则,避免一次性堆积过多导致散热不良或油脂溢出污染周边部件,同时要保证脂层连续无断点,形成完整的流体动压润滑膜。
在涂抹均匀后,需对润滑脂的分布状态进行直观检查,确保其在轴套内壁形成一层厚度适中且均匀的油膜。对于带有油孔或油槽的轴套结构,应特别关注油槽内的油脂填充情况,确保润滑介质能顺畅进入摩擦副内部。涂抹完成后,轻轻转动轴套,使润滑脂在内外表面进一步延展贴合,消除局部干摩擦风险。这一过程不仅减少了初始启动时的干摩擦磨损,还能有效隔绝水分和污染物侵入,为机械部件提供持久的保护屏障。
压装与同心度校准
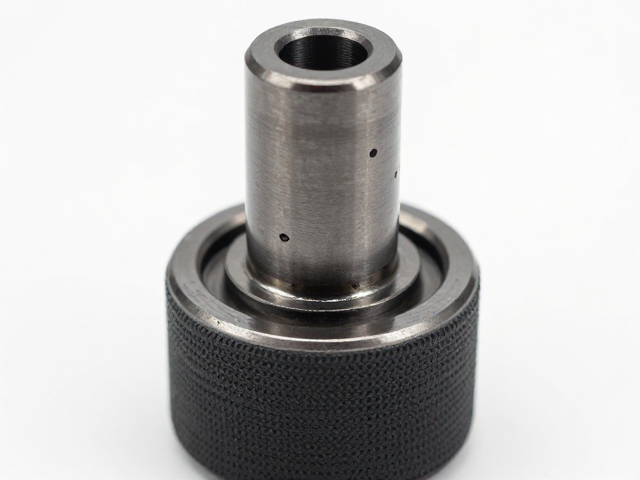
压装过程需严格控制压力与速度,推荐使用液压压装设备或专用压具,确保施力平稳均匀。压入时应保持轴套与轮轴套筒的同轴度,避免偏斜导致配合面局部受力过大而产生塑性变形。在压入过程中,若感觉阻力异常增大或听到异响,应立即停止操作,检查是否存在异物卡滞或配合面损伤。压装到位后,需再次确认轴套端面与安装基准面的贴合情况,确保无倾斜或间隙,保证整体结构的刚性与稳定性。
同心度校准是提升设备运行精度的关键步骤。安装完成后,使用百分表测量轴套外圆或相关定位面的跳动值,确保其在规定的公差范围内。对于高精度要求的设备,可能需要进行二次调整,以消除因压装应力释放导致的微小形变。校准过程中,需反复旋转部件,观察指针摆动情况,找出最大偏差点并进行微调。精准的同心度不仅能降低振动和噪音,还能延长轴承和密封件的使用寿命,是保障机械系统长期可靠运行的必要措施。
运行监测与日常保养策略
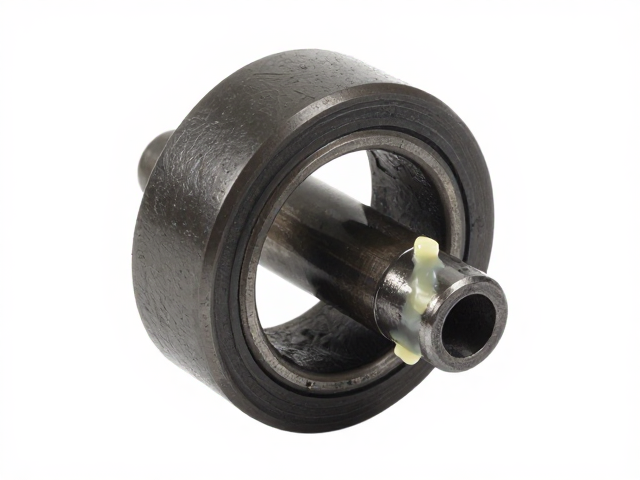
设备投入运行初期,需密切监测轴套区域的温度、振动及噪音变化。通过红外测温仪或接触式温度计,记录运行一段时间后的温升曲线,判断润滑状态是否良好。若发现温度异常升高或振动加剧,应及时停机检查,排查润滑脂是否变质、泄漏或配合面是否出现磨损。建立详细的运行日志,记录每次监测数据,有助于分析部件老化趋势,为预防性维护提供数据支持。
日常保养应聚焦于润滑系统的维护与外观检查。定期清理轴套周边的积尘和油污,防止异物侵入摩擦副。检查密封件是否完好,确保润滑脂不泄漏且外界污染物不进入。根据运行时长和工况条件,制定科学的补脂周期,补充适量的同型号润滑脂,替换老化失效的旧脂。在保养过程中,注意观察轴套表面是否有剥落、划伤或腐蚀迹象,及时评估磨损程度,必要时进行修复或更换,以维持设备的高效与安全运行。