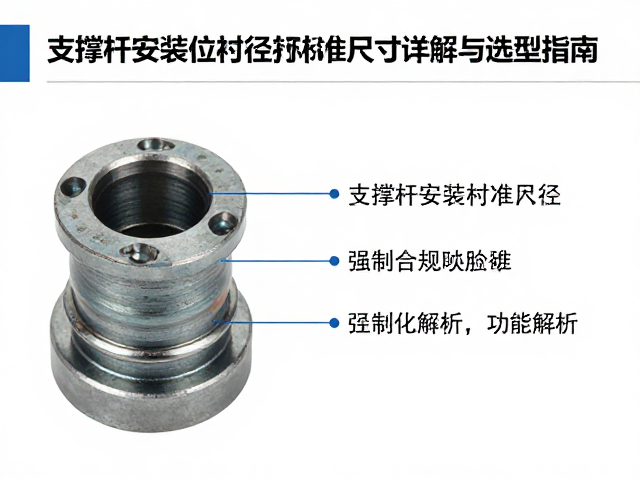
支撑杆安装位衬套内径的核心定义与功能解析
支撑杆安装位衬套的内径是指衬套内部容纳支撑杆本体或连接轴端的圆形孔洞的标准直径尺寸。这一参数直接决定了支撑杆与连接件之间的配合性质,是机械结构中实现稳定传动、减震缓冲以及定位功能的关键几何要素。在工程实践中,衬套通常作为连接件与支撑杆之间的中间介质,其内径尺寸需严格匹配支撑杆的外径公差,以确保在动态负载下不会出现因间隙过大导致的晃动异响,或因过盈配合过紧导致的装配损伤或应力集中。
内径的设计逻辑紧密围绕着摩擦学原理与公差配合标准展开。不同的应用场景对运动精度和负载能力有着截然不同的要求,因此内径并非单一固定值,而是需要根据支撑杆的材质、表面处理工艺以及预期使用寿命进行精确计算。常见的配合形式包括间隙配合、过渡配合和过盈配合,其中间隙配合允许微小的相对转动或摆动,适用于需要一定活动范围的铰接部位;而过盈配合则通过摩擦力实现刚性固定,常见于需要极高稳定性的静态支撑结构。准确识别并选择正确的内径规格,是确保支撑杆系统长期运行可靠性的首要步骤。
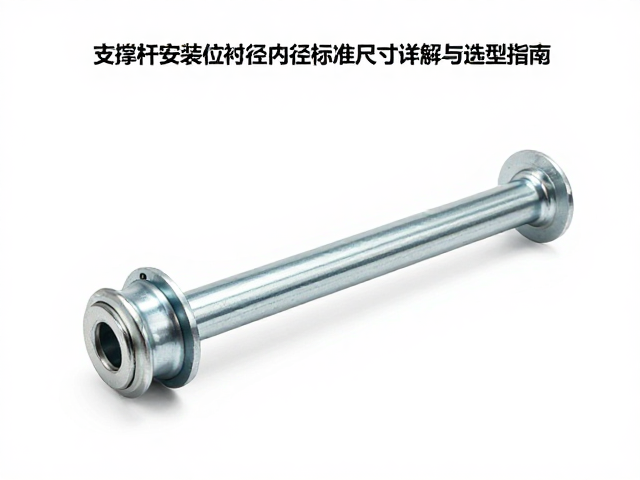
标准尺寸体系与公差等级规范
国际通用的机械标准体系中,衬套内径通常遵循ISO或GB(国家标准)的基孔制或基轴制原则进行定义。对于大多数标准化支撑杆组件,衬套内径的基本尺寸直接对应支撑杆的外径公称尺寸。例如,直径为10mm的支撑杆,其配套衬套的内径基本尺寸通常设定为10mm,但实际加工时需预留特定的公差范围。常用的公差等级包括H7、H8、J7等,其中H7代表基孔制的基准孔,具有较高的互换性和广泛的适用性。在实际选型中,必须查阅对应的国家标准手册或供应商提供的详细技术图纸,以获取精确到微米级的公差带信息,而非依赖经验估算。
数据的可追溯性要求所有引用的尺寸标准必须源自权威的计量规范或经过认证的材料数据库。以常见的工程塑料或粉末冶金材料衬套为例,其内径公差通常控制在±0.05mm至±0.1mm之间,具体数值取决于材料的热膨胀系数和制造工艺。若支撑杆经过表面硬化处理,其外径尺寸可能会有微小的变化,这要求衬套内径在加工时需进行相应的补偿计算。例如,某些高精度液压支撑杆的衬套内径公差可能收紧至±0.02mm,以应对高压环境下的形变挑战。选型时必须核对支撑杆出厂检验报告中的实测外径数据,再结合衬套材料的特性系数,推导出最适宜的内径规格,确保两者在装配后能形成理想的配合状态。
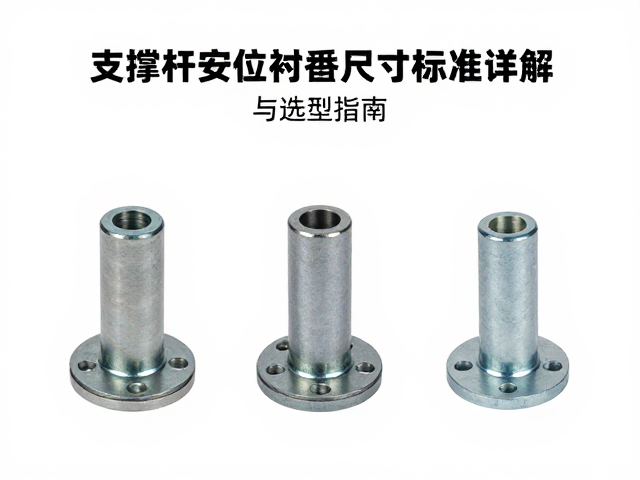
材料特性对内径选型的影响机制
衬套材料的物理性能会显著影响内径尺寸的长期稳定性,因此在选型时不能仅关注静态几何尺寸,还需结合材料的弹性模量、耐磨性及耐温性能进行综合评估。常见的衬套材料包括聚四氟乙烯(PTFE)、尼龙(PA)、青铜合金及粉末冶金钢等。PT材料具有极低的摩擦系数和良好的自润滑性,但其弹性模量较低,在承受高负载时容易发生弹性变形,导致有效内径在受力状态下缩小。因此,针对高负载场景,选用PT材料衬套时,初始内径需适当放大,以补偿工作过程中的弹性压缩,防止支撑杆卡滞。
相比之下,金属基衬套如青铜或钢制粉末冶金材料具有较高的刚性和抗压强度,其内径在负载下的尺寸变化极小,主要考虑热膨胀效应。在高温环境下,金属衬套的内径可能因热膨胀而略微增大,若支撑杆材质为铝合金等热膨胀系数较高的材料,需特别注意两者在极端温度下的尺寸匹配,避免因膨胀差异导致配合失效。此外,材料的耐磨性决定了衬套在使用周期内的内径磨损率。高耐磨材料能维持内径尺寸的长期稳定,减少因磨损导致的间隙增大和噪音产生。选型时需参考材料供应商提供的磨损率数据,结合设备的预期使用寿命,计算出允许的最大磨损余量,从而确定初始内径的基准值。
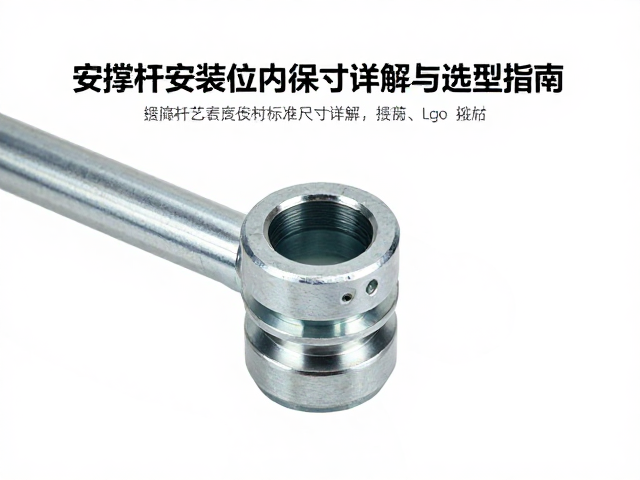
装配工艺与检测验证流程
正确的装配工艺是确保衬套内径功能实现的必要条件,压配或热装过程中的受力方式会直接影响衬套的内径精度。在压配安装时,施加的压力必须均匀且垂直于安装面,过大的冲击力或偏载会导致衬套内壁产生微裂纹或局部变形,造成内径椭圆度超标。对于高精度要求的场合,建议采用专用压装模具,并通过液压设备控制压装速度和压力曲线,确保衬套平稳进入安装位。热装工艺则利用材料的热膨胀特性,将衬套加热至特定温度后套入支撑杆或安装孔,冷却后形成紧密配合。加热温度需严格控制在材料允许范围内,避免因过热导致材料金相组织改变,进而影响内径的尺寸稳定性。
检测环节需使用高精度量具对装配后的衬套内径进行验证,常用工具包括内径千分尺、气动量仪或专用通止规。检测应在常温环境下进行,以消除温度对测量结果的干扰。对于批量生产的组件,建议采用自动化检测设备对内径尺寸进行全检或高频抽检,确保每一枚衬套的内径均落在设计公差范围内。检测数据需记录归档,以便追踪生产过程中的尺寸波动趋势。若发现内径尺寸超差,应立即停止装配流程,排查模具磨损、材料批次差异或加工工艺参数异常等潜在原因。通过严密的装配与检测流程,确保支撑杆安装位衬套的内径标准尺寸在实际应用中发挥预期的支撑与缓冲效能。