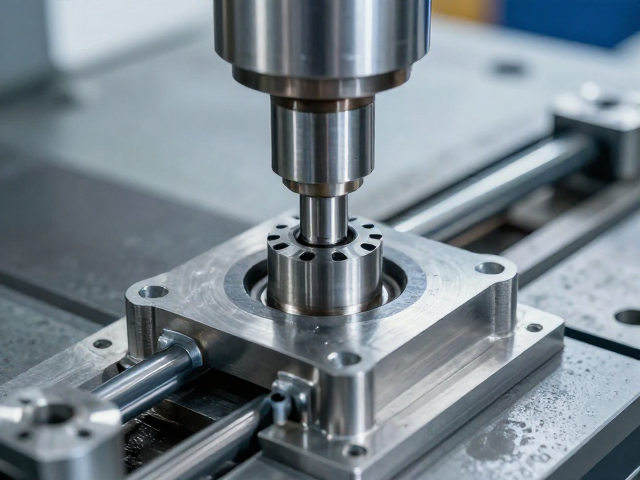
冲压成型工艺的核心流程与精度控制
连接座作为机械结构中的关键紧固件与定位部件,其制造过程高度依赖于精密冲压技术。该工艺通常从卷料开卷、定长裁切、多工位级进模冲压成型到自动落料一气呵成。在成型阶段,模具的刃口间隙与冲压速度直接决定了零件的几何精度。现代生产线多采用高精度级进模,通过导正销确保带料在连续冲压过程中的同轴度,从而将连接座的孔径公差控制在微米级别。这种高一致性的成型方式,不仅减少了后续加工工序,更为后续表面处理提供了理想的基材状态。
成型过程中的应力分布是影响连接座最终力学性能的关键因素。金属材料在经过模具挤压、拉伸、切边等变形过程后,内部会产生残余应力。若工艺参数设置不当,极易导致零件出现微裂纹或尺寸翘曲。因此,工艺解析中必须关注冲压载荷曲线与模具寿命管理。通过优化凸凹模圆角半径及压边力,可以有效延缓材料开裂,确保连接座在承受轴向或径向载荷时具备稳定的结构完整性,这是实现高耐用性的物理基础。
表面防锈处理的技术路径与环境适应性
连接座长期暴露在复杂工况下,表面防锈能力直接决定了其使用寿命。目前工业界主流的防锈处理包括电镀锌、机械镀锌及达克罗(锌铝涂层)工艺。电镀锌层致密且外观光亮,适用于室内一般环境;而在高腐蚀环境如户外或海洋工程场景中,达克罗涂层因其独特的片状锌铝结构,能提供卓越的耐腐蚀屏障。处理过程中,前处理的除油、酸洗及活化步骤至关重要,任何残留杂质都会削弱涂层附着力,导致防锈失效。
防锈效果的验证需依据严密的测试标准。在盐雾试验中,高质量的防锈连接座需在中性盐雾环境中保持数百小时无红锈出现。这一数据反映了涂层厚度、孔隙率及封闭处理的效果。此外,表面处理后的氢脆问题也不容忽视,特别是对于高强度钢制的连接座,电镀后必须进行去氢烘烤处理,以防止氢原子渗入金属基体引发延迟断裂。通过科学选择防锈工艺并严格控制后处理参数,可显著提升连接座在恶劣环境下的可靠性。
材料选择与耐用性提升的综合策略
耐用性不仅取决于表面防护,更源于基材的理化性能。连接座常用材料包括SPCC冷轧钢板、SUS304不锈钢及铝合金等。SPCC材料成本低,成型性好,适合大批量通用件;SUS304则凭借优异的耐腐蚀性和强度,常用于食品机械或医疗设备。材料的选择需结合具体应用场景,考虑其屈服强度、延伸率以及加工硬化特性。例如,在需要高抗剪切力的连接部位,选用经过冷作硬化处理的钢材能大幅提升连接座的抗变形能力,延长服役周期。
除了材料本体性能,热处理工艺也是提升耐用性的重要手段。对于部分高强度连接座,淬火与回火处理能显著改善材料的硬度与韧性平衡。通过精确控制加热温度与冷却速率,可获得理想的回火索氏体组织,使零件在保持高强度的同时具备足够的抗冲击能力。此外,表面处理前的喷丸强化处理可引入表面压应力,有效提高零件的疲劳寿命。这种从材料选型到热处理、再到表面防护的全方位工艺控制,构成了连接座卓越耐用性的核心支撑体系。