板件支架压铸成型工艺与抗震防松设计解析
压铸成型工艺对板件支架微观组织与力学性能的影响 压铸工艺通过高压将熔融金属注入模具型腔,这一过程决定了板件支架最终的晶粒结构与致密性。铝合金或锌合金在高速充填过程中,熔体前沿的湍流效应容易卷入气体,形成皮下气孔或缩松缺陷,直接削弱零件的抗
阅读全文摩托车配件 - 配件选购与养护知识
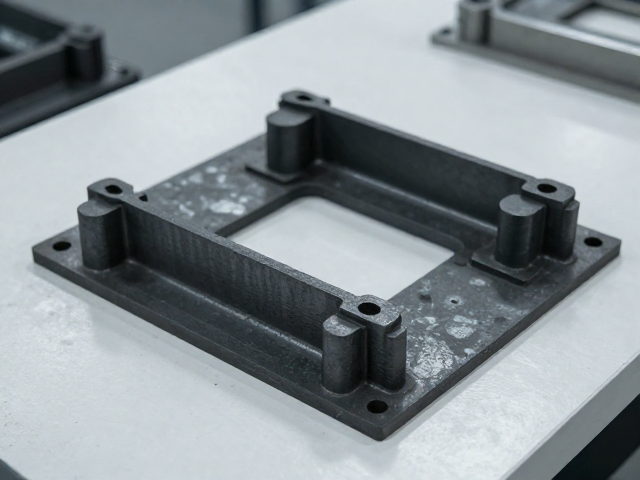
压铸成型工艺对板件支架微观组织与力学性能的影响 压铸工艺通过高压将熔融金属注入模具型腔,这一过程决定了板件支架最终的晶粒结构与致密性。铝合金或锌合金在高速充填过程中,熔体前沿的湍流效应容易卷入气体,形成皮下气孔或缩松缺陷,直接削弱零件的抗
阅读全文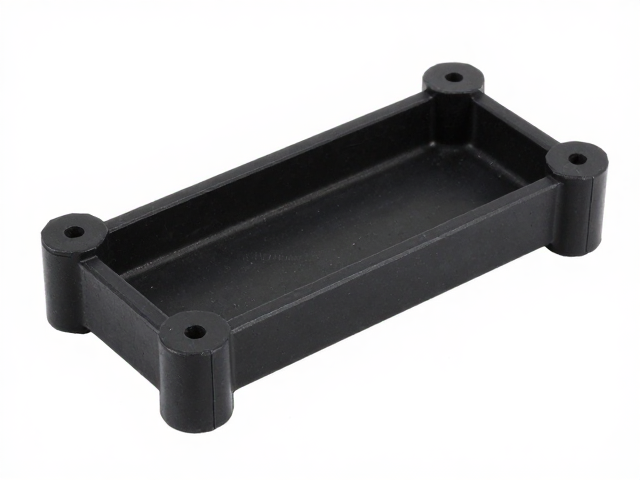
尼龙增强塑料壳架的力学特性基础 尼龙材料本身具备优异的韧性和耐磨性,但在作为结构件或承重壳体时,纯尼龙往往因吸湿性和刚性不足而难以应对高负荷场景。通过添加玻璃纤维、碳纤维等增强材料,可以显著提升基体树脂的拉伸强度、弯曲模量以及尺寸稳定性。
阅读全文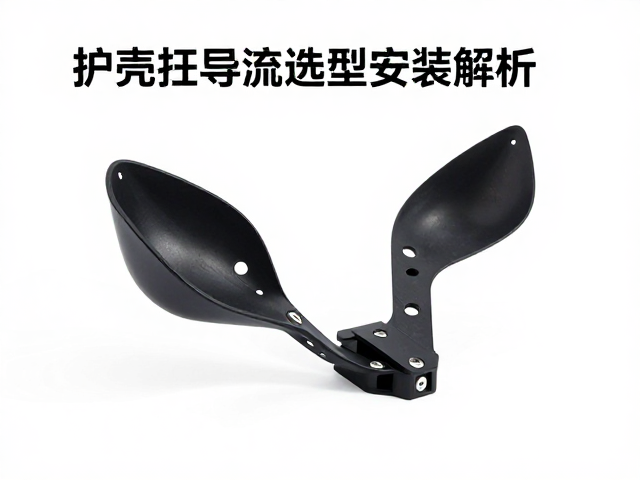
护壳支座与导流罩支架的安装规范 护壳支座与导流罩支架的安装是确保车辆外观件结构稳定性与空气动力学性能的基础环节。在实际施工过程中,需严格遵循原厂维修手册中的扭矩标准,使用经过校准的扭矩扳手对固定螺栓进行紧固。不同材质的支架在受力特性上存在
阅读全文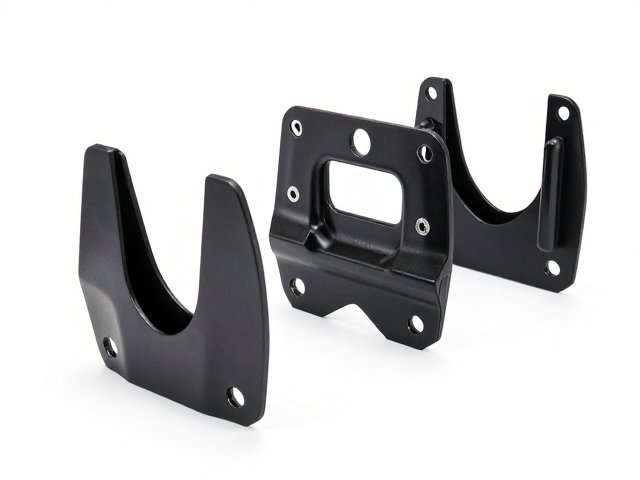
踏板车配件市场现状与支架核心作用 踏板车作为城市短途出行的重要工具,其保有量持续攀升带动了周边配件市场的稳定增长。在各类改装与维修需求中,车身支架、后视镜底座以及行李架等连接件的使用频率较高。这些部件直接承担着固定其他附件的功能,长期处于
阅读全文
护壳支座左右件区分指南 护壳支座在组装过程中,左右件的识别是确保设备结构稳固与外观完整的关键步骤。通常情况下,左右件在几何结构上存在非对称设计,这种差异主要体现在安装孔位、卡扣位置以及支撑臂的延伸方向。在实际操作中,最直观的方法是观察支座
阅读全文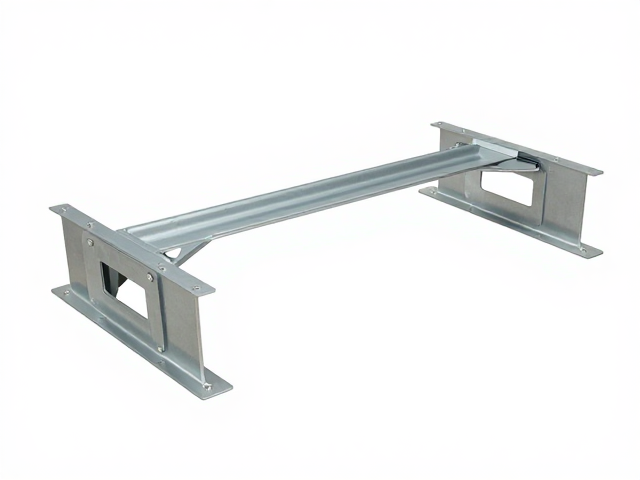
板件支架抗震防松设计的核心逻辑 在重型仓储或高频互动的工业场景中,板件支架面临着持续的动态载荷与机械振动,传统的刚性固定方式往往因应力集中导致连接点逐渐失效。抗震防松设计的核心在于通过结构几何形态的优化与紧固件预紧力的动态管理,将垂直载荷
阅读全文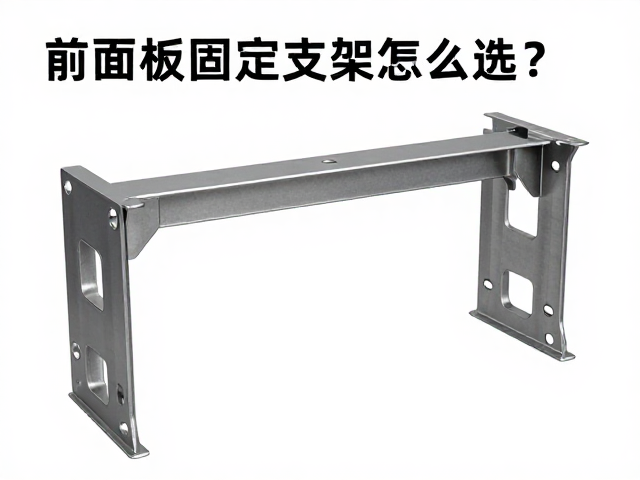
支架材质的物理特性与承重逻辑 前面板固定支架的核心在于其材料的刚性与韧性平衡,市面上常见的材质主要分为了冷轧钢板、铝合金以及工程塑料三大类。冷轧钢板凭借其优异的屈服强度和抗变形能力,成为重型服务器或大型工业控制主机的首选,其表面通常经过镀
阅读全文
材质特性与耐腐蚀性分析 大灯支架与外壳螺丝的失效,往往始于材质的选择失误。常见的固定件材质主要包括不锈钢、镀锌钢以及铝合金。其中,304不锈钢因含有镍元素,具备优异的抗氧化和耐腐蚀能力,能长期抵御雨水、洗车液及路面盐分的侵蚀,是潮湿地区或
阅读全文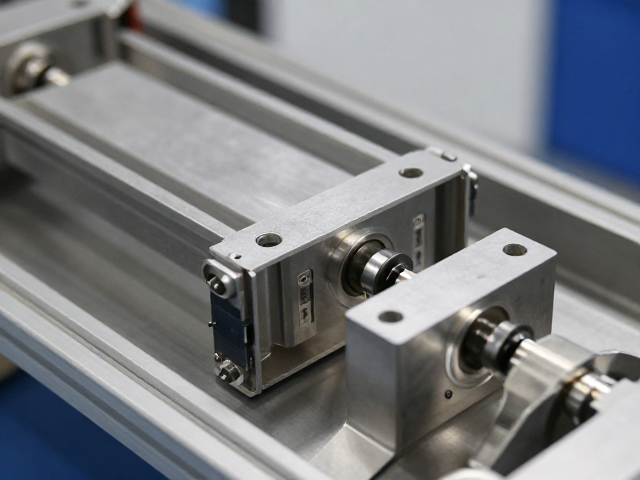
壳架电泳防锈工艺的核心机理与流程解析 壳架电泳防锈技术主要依赖于电化学沉积原理,将经过严格前处理的金属壳体浸入含有水性电泳漆的槽液中,通过直流电场的作用,使涂料中的树脂和颜料粒子定向迁移并均匀沉积在工件表面。这一过程形成的涂层具有极高的致
阅读全文
孔位偏差的根源与精密加工标准 板件支架在组装过程中出现孔位不准,往往源于加工精度与材料形变的双重影响。高精度的CNC数控开孔是基础,设备主轴的跳动需控制在0.01毫米以内,以确保钻孔时的垂直度与位置精度。同时,板材在切割和封边过程中产生的
阅读全文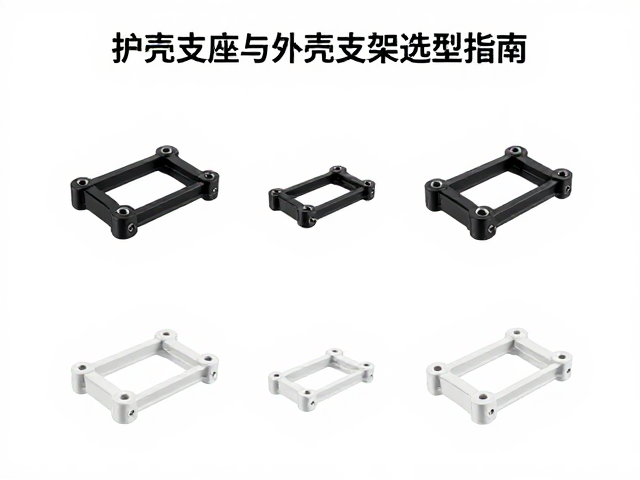
护壳支座与外壳支架选型的核心维度 护壳支座与外壳支架的选型直接决定了设备在复杂工况下的结构完整性,其核心逻辑在于匹配负载特性与环境应力。选型过程中需优先评估静态载荷与动态载荷的比例,静态载荷包括设备自重、附件重量及固定螺栓的预紧力,而动态
阅读全文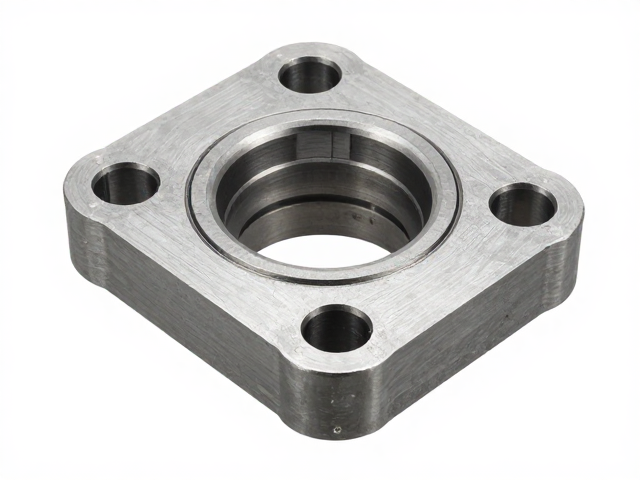
压铸成型护壳支座孔位精度的核心影响因素 压铸工艺中的金属液高速充填与凝固过程会显著影响最终零件的微观组织与尺寸稳定性,尤其是对于护壳这类结构复杂的零部件,支座孔位的精度直接决定了后续装配的同心度与配合间隙。模具型腔在长期高温高压环境下产生
阅读全文