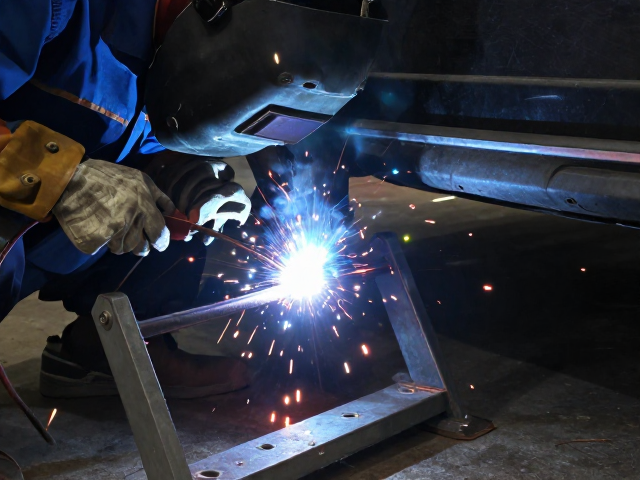
氩弧焊核心原理与脚踏支架材料特性
氩弧焊(TIG)利用氩气作为保护介质,在电弧与金属之间形成严密的惰性气体屏障,有效隔绝空气中的氧气和氮气,从而防止焊缝在高温熔融状态下发生氧化和氮化。对于自行车或电动车的脚踏支架而言,其通常采用高强度低碳钢或铝合金材质,这两种材料对热输入极为敏感。低碳钢在快速冷却下易产生淬硬组织,增加裂纹风险;而铝合金导热快、高温强度低,极易因过热导致焊瘤或烧穿。因此,理解材料的热物理特性是确保焊接质量的前提,需根据基材厚度精确匹配焊接电流与氩气流量,以维持电弧的稳定燃烧和熔池的纯净度。
脚踏支架承担着骑行过程中脚部施加的动态载荷,其结构通常包含主管连接部与踏板螺纹孔固定区。在加固过程中,支架内部的应力分布会随骑行姿态发生复杂变化,特别是当路面颠簸或急转弯时,焊点处会产生剪切力和扭转力。传统的点焊或普通电弧焊难以提供足够的熔深和致密性,容易在长期使用中出现疲劳断裂。氩弧焊通过非消耗性钨极产生的电弧,能够精确控制热输入,形成致密且韧性良好的焊缝,显著提升连接部位的抗疲劳性能。这种工艺特性使得加固后的支架在承受冲击载荷时,能更好地分散应力,避免局部应力集中导致的结构性失效。
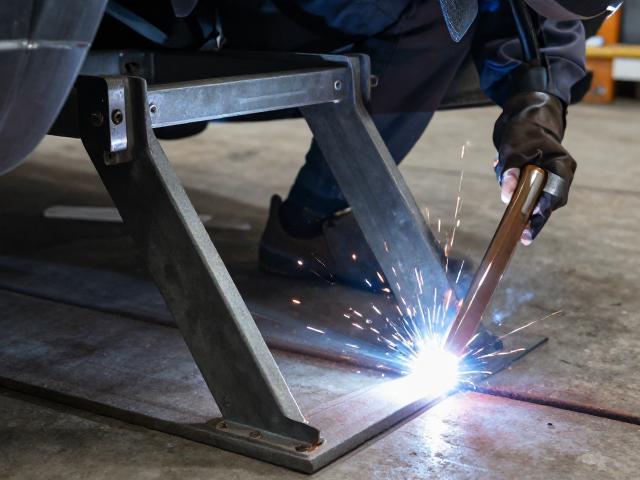
焊前预处理与工装固定规范
焊接前的表面处理是决定氩弧焊质量的关键环节,任何残留的油污、水分、氧化皮或锈迹都会直接导致气孔、夹渣或未熔合等缺陷。在开始加固作业前,需使用角磨机配合钢丝轮或百叶片,对脚踏支架焊接区域及其周围约30毫米范围内的表面进行彻底清理,直至露出色泽均匀的金属光泽。对于铝合金部件,还需使用不锈钢刷专门清理氧化膜,防止其在焊接过程中进入熔池形成夹杂物。清理后的表面应保持干燥,若环境湿度较大,建议对工件进行预热或干燥处理,以消除微观水分,确保氩气保护效果不受干扰。
工装夹具的稳定性直接影响焊接过程的精度与一致性。由于脚踏支架多为薄壁管材或复杂钣金结构,刚性相对较弱,焊接时的热变形极易导致尺寸超差或装配困难。需使用专用V型铁、压板或定制夹具将支架牢固固定在焊接转胎或工作台上,确保焊缝处于水平或最佳操作角度。对于需要加固的加强筋或补板,应先进行定位点焊固定,并使用直角尺或游标卡尺校验位置精度,确认无误后再进行正式施焊。夹具接触点应避免直接夹持焊缝区域,防止夹持力造成工件变形或损伤母材表面,同时需注意夹具散热,避免高温影响夹持性能。
焊接参数设定与操作手法解析
焊接参数的设定需严格遵循“小电流、快焊速、短弧”的原则,以控制热输入,减少热影响区宽度。对于常见的4-6毫米厚度的低碳钢脚踏支架,焊接电流通常控制在80-120安培之间,氩气流量维持在12-18升/分钟,确保气体覆盖范围足以保护熔池及高温热影响区。钨极尖端角度宜保持在30-60度,尖端直径适中,以维持电弧集中和稳定。在填充焊丝时,应采用左焊法或右焊法中的适合者,焊丝与工件夹角保持在10-30度,送丝要均匀、连续,避免断弧或堆叠过高。对于铝合金支架,需使用交流氩弧焊,利用阴极破碎作用去除氧化膜,同时注意钨极伸出长度,防止烧损。
操作手法的核心在于对熔池形态的精准观察与控制。焊工需保持手腕稳定,以适当的速度沿焊缝移动焊枪,同时配合左手均匀送丝。熔池应呈现明亮的半月形或椭圆形,边缘清晰,无下塌或咬边现象。在收弧阶段,需使用收弧电流衰减功能或反复回焊法填满弧坑,防止因弧坑裂纹引发早期失效。对于脚踏支架的加强部位,通常采用分段焊接或对称焊接策略,以抵消焊接变形。每焊完一道焊缝后,需及时清理焊渣和飞溅,检查焊缝表面无气孔、裂纹、未熔合等缺陷,确保每层焊缝质量达标后方可进行下一层焊接。多层焊时,层间温度需控制在合理范围,避免过热导致晶粒粗大。
焊后处理与安装验收标准
焊后处理是消除残余应力、提升耐腐蚀性能的重要步骤。对于碳钢支架,焊后需立即清除焊渣和飞溅,使用钢丝刷或砂纸打磨焊缝表面,使其平滑过渡,避免应力集中点。若环境潮湿或腐蚀性较强,建议对焊缝区域进行涂漆或镀锌处理,以延长使用寿命。对于铝合金支架,需使用专用清洗剂去除残留的助焊剂或氧化物,防止电化学腐蚀。此外,可通过敲击焊缝或使用振动时效设备进一步释放焊接残余应力,提高尺寸稳定性。处理过程中需小心操作,避免损伤母材表面或已形成的保护层。
安装验收需依据严密的几何公差和功能性测试标准进行。首先,使用游标卡尺、千分尺等量具检测加固部位的尺寸精度,确保符合设计图纸要求。检查焊缝外观,确认无可见缺陷,焊缝余高适中,过渡圆滑。进行静载荷测试,模拟骑行时的最大踩踏力,观察支架是否有变形或异响。在动态测试中,将车辆置于专用测试台或实际路面进行不同工况下的骑行,监测支架在振动、冲击下的表现,确认无松动、开裂现象。验收过程中需记录关键数据,形成可追溯的质量档案,确保每一台经过加固的脚踏支架均满足安全运行标准,为后续使用提供可靠保障。